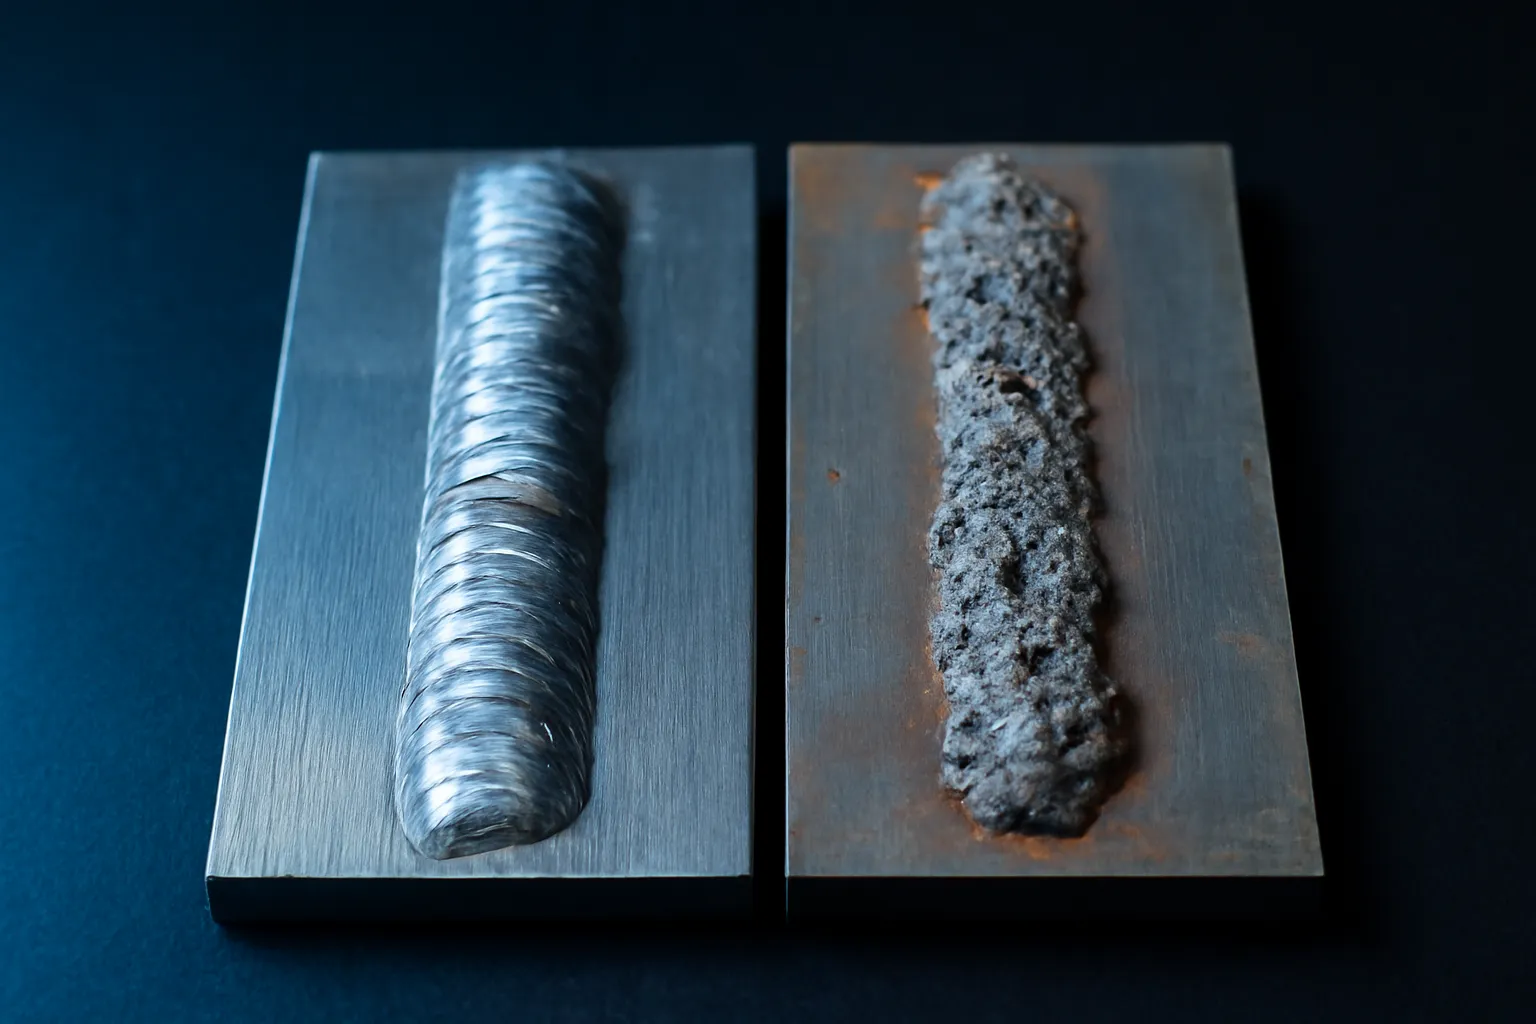
Mối hàn rỗ thường vì bề mặt bẩn, gió thổi mất khí bảo vệ hoặc que hàn bị ẩm. Mối hàn không ngấu vì dòng hàn thấp, đi tay quá nhanh hoặc góc que sai, khiến kim loại hàn chỉ đắp lên trên chứ không chảy hoà vào kim loại nền. Còn nứt thì hay do mối hàn nguội quá nhanh, chi tiết bị kìm quá chặt, hoặc thép có nhiều các bon.
Chào bạn, đây là Nhà Chế Tạo. Mỗi mối hàn hỏng đều kể lại chuyện đã xảy ra trong mấy giây bạn cầm kìm hàn. Tập này mình học cách đọc câu chuyện đó, để lần sau bạn không chỉ biết mối hàn xấu, mà biết vì sao nó xấu và phải chỉnh cái gì.
Rỗ khí: những lỗ tổ ong trên mặt mối hàn
Rỗ khí là những lỗ tròn nhỏ trên mặt hoặc bên trong mối hàn. Chúng là bọt khí bị kẹt lại khi kim loại đông đặc. Rỗ làm mối hàn yếu đi và là chỗ gỉ bắt đầu.
Nguyên nhân phổ biến nhất là bề mặt bẩn: gỉ, sơn, dầu mỡ, mạ kẽm. Khi bị hồ quang đốt, chúng sinh ra khí và hơi nước chui vào vũng hàn. Mài sạch tới kim loại sáng, rộng ra hai bên đường hàn, là cách phòng rẻ nhất.
Với hàn MIG và TIG có khí, gió là thủ phạm số hai. Một cái quạt thổi mát cho thợ cũng đủ thổi bay lớp khí. Kiểm tra cả lưu lượng khí và đầu phun có bị bắn toé bít lại không.
Với hàn que, que ẩm là nguyên nhân rất hay gặp ở khí hậu Việt Nam. Lớp thuốc bọc hút ẩm từ không khí, khi hàn hơi nước tách ra thành hy đrô và ô xy trong vũng hàn. Cất que trong hộp kín có gói hút ẩm, và với loại que cần sấy thì sấy theo hướng dẫn của nhà sản xuất.
Không ngấu: mối hàn đẹp mà không chắc
Đây là lỗi nguy hiểm nhất vì nó giấu mình. Kim loại hàn nằm trên mặt như một đường kem bắt bông, nhưng không chảy hoà vào hai mép kim loại nền. Nhìn thì đẹp, chịu lực thì bong ra.
Nguyên nhân thường là dòng hàn quá thấp cho độ dày vật liệu, đi tay quá nhanh, hoặc hướng hồ quang vào vũng kim loại lỏng thay vì vào mép kim loại nền. Với hàn MIG, người mới hay để dây chạy lên trước vũng hàn, kim loại lỏng tràn lên mặt nguội và không ngấu.
Dấu hiệu nhìn từ ngoài: mép mối hàn tròn và vồng lên như giọt nước đọng trên mặt kính, không có đường chuyển mượt sang kim loại nền. Mối hàn ngấu thì mép loe ra, hoà vào tấm như dính liền.
Cách kiểm chắc nhất khi tập là hàn hai mẩu thép thử, rồi kẹp ê tô bẻ gập, hoặc cắt ngang mối hàn và mài phẳng để xem độ ngấu. Làm vậy vài lần, bạn sẽ học được nhiều hơn cả tháng hàn mà chỉ nhìn bề mặt.
Cháy cạnh và thủng: khi nhiệt quá tay
Cháy cạnh là rãnh lõm chạy dọc theo mép mối hàn, chỗ kim loại nền bị hồ quang ăn mất mà không được lấp lại. Rãnh đó là điểm yếu, dễ nứt khi chịu lực lặp đi lặp lại.
Nguyên nhân thường là dòng hàn quá cao, hồ quang quá dài, hoặc góc que nghiêng về một phía. Hạ dòng một chút, giữ hồ quang ngắn, và dừng một thoáng ở hai mép khi lắc que để kim loại lấp đầy.
Thủng xảy ra với tấm mỏng khi nhiệt dồn một chỗ quá lâu. Với tôn mỏng, hàn từng điểm ngắn, cách nhau, rồi quay lại lấp dần. Kẹp một tấm đồng dày phía sau đường hàn giúp hút bớt nhiệt và đỡ vũng hàn, vì đồng không dính với thép hàn.
Bắn toé nhiều, những hạt kim loại dính quanh mối hàn, thường do dòng và tốc độ cấp dây không khớp, hoặc cực nối sai với loại que hay dây. Kiểm lại hướng dẫn cực nối của loại que đang dùng.
Nứt: lỗi phải dừng lại suy nghĩ
Nứt có thể nằm ngay trong mối hàn, thường ở giữa đường hàn hoặc ở điểm cuối, hoặc ở vùng kim loại nền sát mối hàn. Mối hàn nứt không nên hàn đè lên cho kín, vì vết nứt sẽ lan tiếp từ bên dưới.
Nứt ở điểm cuối đường hàn thường do bạn nhấc hồ quang ra đột ngột, để lại một hố lõm co ngót. Tập thói quen quay que lại một chút để lấp hố trước khi ngắt.
Nứt ở vùng sát mối hàn thường xảy ra với thép có nhiều các bon, thép lò xo, gang, hoặc chi tiết dày nguội quá nhanh. Những vật liệu đó thường cần làm nóng trước và cho nguội chậm, và cần loại que phù hợp. Nếu không chắc vật liệu là gì, đừng hàn chi tiết chịu lực quan trọng.
Nứt cũng đến khi chi tiết bị kẹp quá chặt, không cho co lại khi nguội. Ứng suất không có chỗ đi sẽ xé mối hàn. Đây là mặt trái của việc kẹp để chống cong vênh, và là chuyện của tập sau.
Thói quen giúp mối hàn tốt hơn mỗi ngày
Làm sạch trước khi hàn, lúc nào cũng vậy. Năm phút mài sạch tiết kiệm được một giờ sửa lỗi.
Hàn thử trên mẩu thép cùng loại, cùng độ dày, trước khi hàn chi tiết thật. Chỉnh dòng và tốc độ trên mẩu thử, không chỉnh trên chi tiết.
Tìm tư thế thoải mái, tựa tay vào đâu đó cho vững, và nhìn rõ vũng hàn. Phần lớn mối hàn xấu của người mới là do không nhìn thấy vũng hàn, vì mặt nạ quá tối, thiếu sáng, hoặc khói che.
Và cắt mối hàn ra xem, thường xuyên. Người thợ giỏi không phải người không bao giờ hàn hỏng, mà là người biết mối hàn của mình ngấu tới đâu.
Câu hỏi thường gặp
Hàn đè lên mối hàn bị rỗ có được không?
Rỗ nhỏ trên mặt đôi khi mài bỏ rồi hàn lại được. Nhưng nếu rỗ nhiều hoặc sâu, nên mài sạch hẳn phần hàn hỏng rồi hàn lại từ đầu. Hàn đè lên có thể nhốt thêm khí và chất bẩn bên dưới.
Làm sao biết que hàn bị ẩm?
Que ẩm thường khó mồi hồ quang, hồ quang chập chờn, nhiều khói và mối hàn rỗ. Lớp thuốc có thể bị bở hoặc có đốm. Cất que trong hộp kín và sấy khi cần theo hướng dẫn của nhà sản xuất.
Mối hàn đẹp đều có chắc là tốt không?
Không chắc. Mối hàn có thể đều và bóng mà không ngấu. Độ ngấu mới là thứ quyết định sức bền. Hàn mẫu thử rồi bẻ gập hoặc cắt ngang là cách tự kiểm tra khi học.
Tại sao hàn gang lại hay nứt?
Gang có nhiều các bon và giòn, co giãn không đều khi nung nóng rồi nguội. Hàn gang thường cần que chuyên dụng, làm nóng trước và cho nguội rất chậm. Chi tiết gang quan trọng nên nhờ thợ có kinh nghiệm.
Có cần kiểm tra mối hàn bằng máy không?
Với kết cấu chịu lực quan trọng, như khung nâng, bình áp lực, kết cấu nhà, việc hàn và kiểm tra phải do người có chứng chỉ thực hiện theo quy định. Đồ dùng cá nhân thì tự kiểm bằng mắt và mẫu thử là đủ để học.