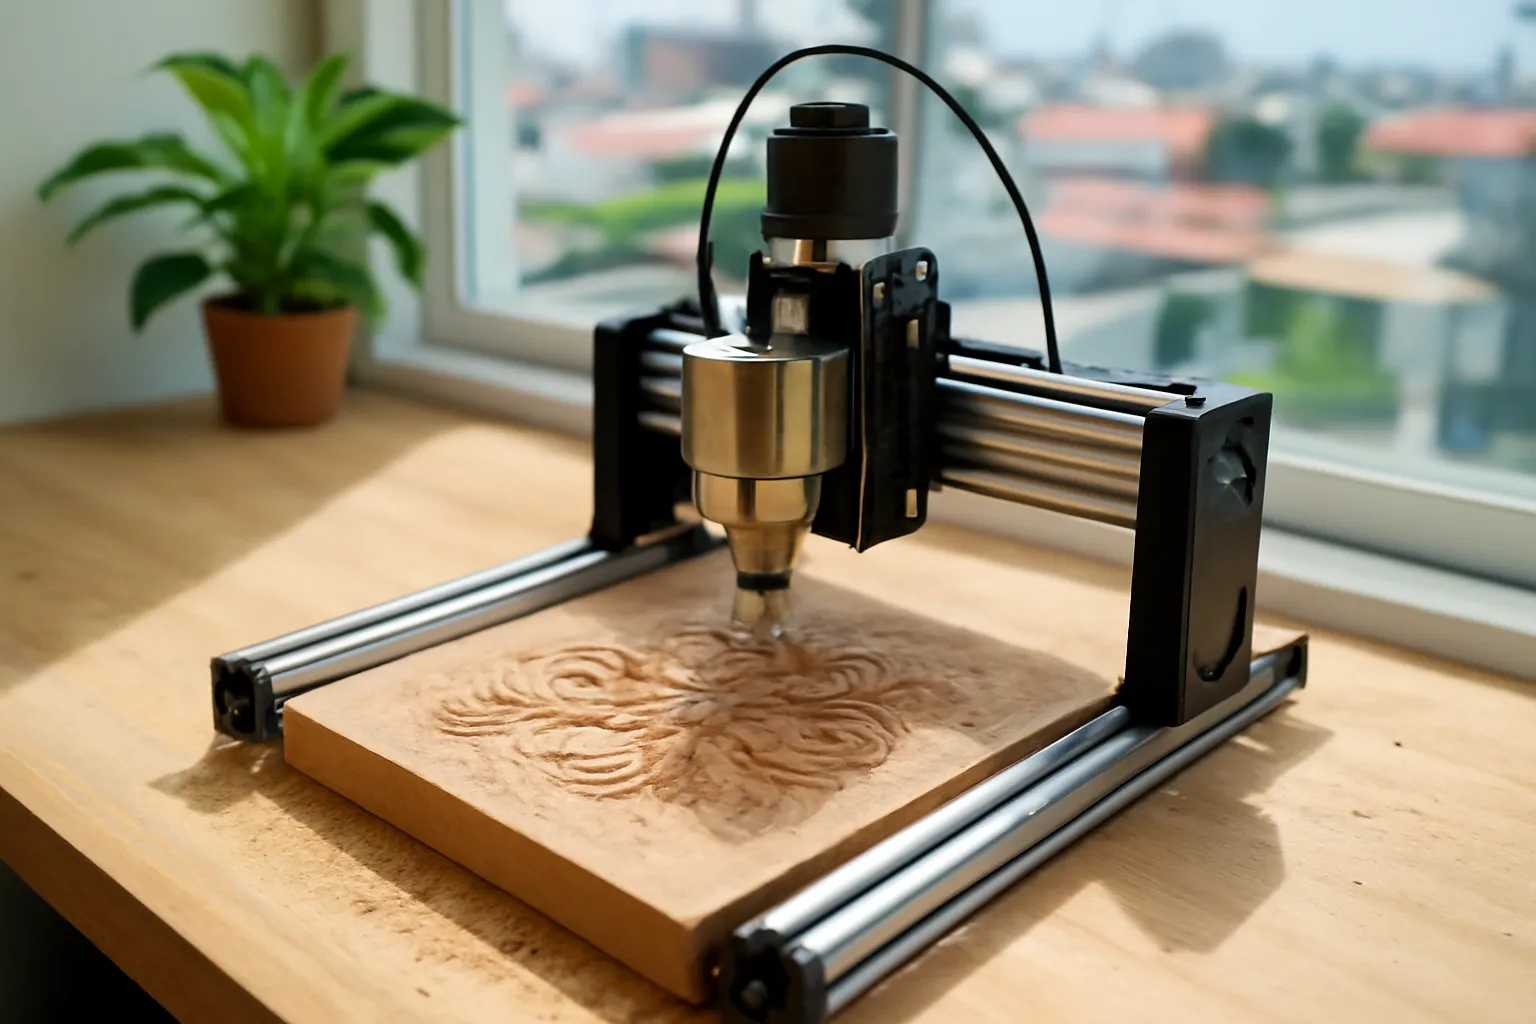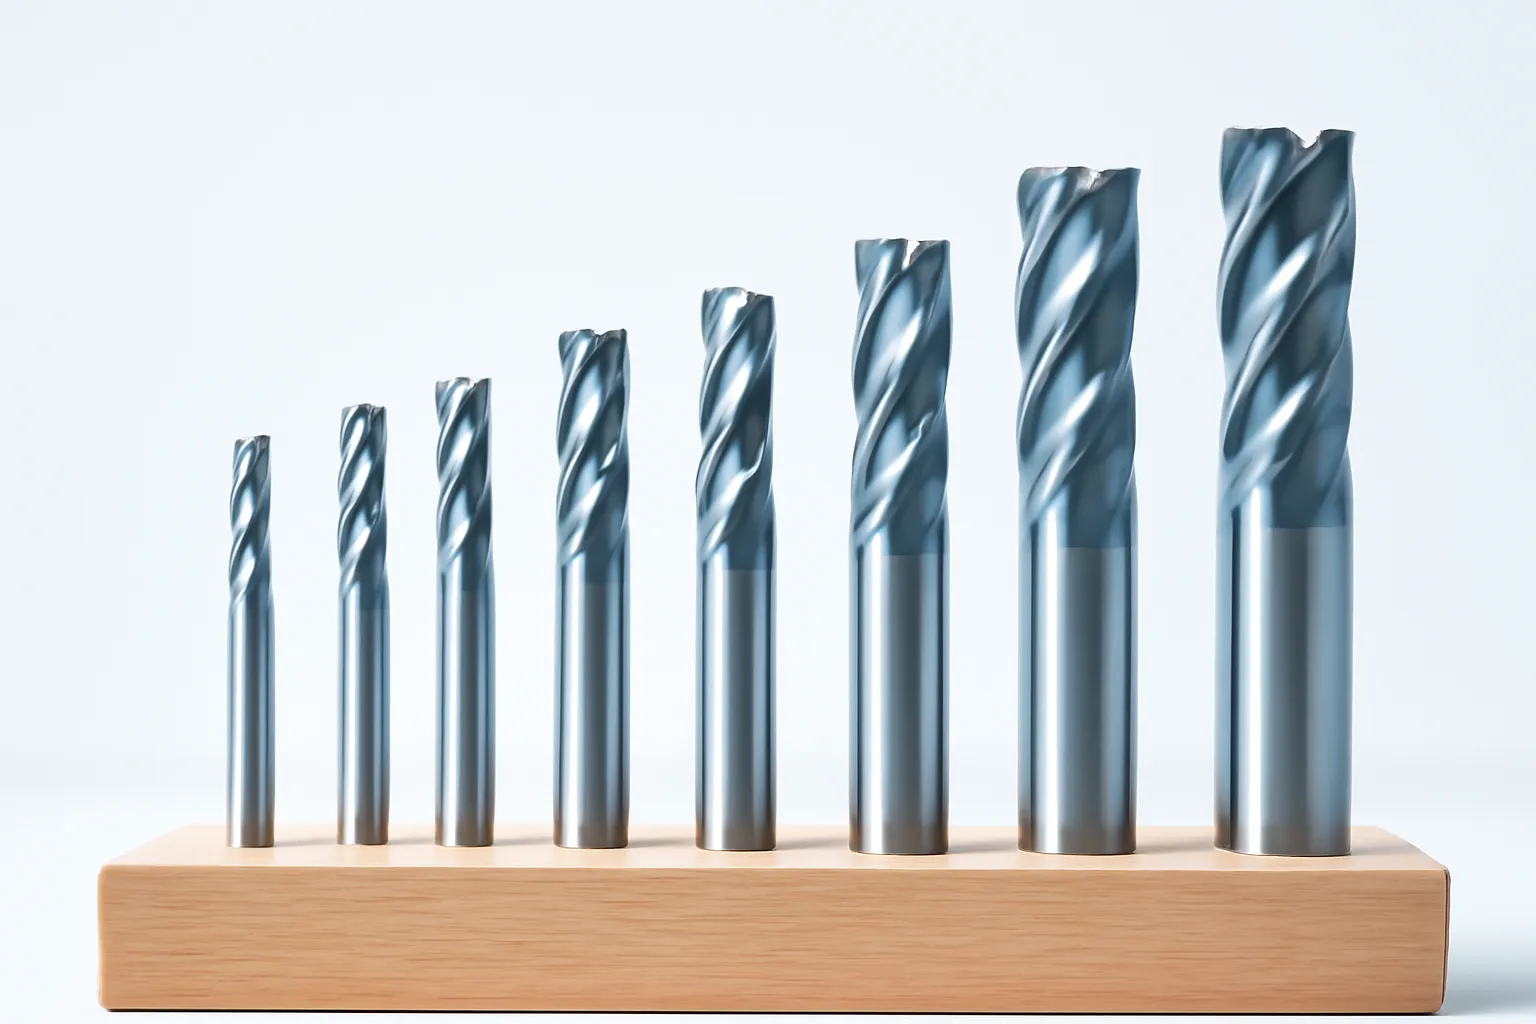
Chọn dao phay cho máy CNC mini thì đi theo ba nguyên tắc: đường kính lớn nhất mà chi tiết cho phép, chiều dài cắt ngắn nhất đủ dùng, và ít me cho nhôm, nhựa để phoi có chỗ thoát. Rồi đặt tốc độ quay và tốc độ ăn dao đi đôi với nhau, sao cho mỗi me dao cắt ra một mẩu phoi đủ dày, không phải chỉ cọ lên vật liệu.
Chào bạn, đây là Nhà Chế Tạo. Dao phay là thứ tiêu hao nhiều nhất và gãy nhiều nhất ở xưởng có máy CNC nhỏ. Người mới thường mua bộ dao đủ loại rồi thấy gãy liên tục, mà không biết lỗi ở dao hay ở mình. Tập này mình kể cách chọn dao và cách để nó sống lâu hơn.
Số me: ít me cho phoi thoát, nhiều me cho mặt đẹp
Me là những lưỡi cắt xoắn quanh thân dao. Giữa các me là rãnh thoát phoi. Dao ít me có rãnh rộng, phoi thoát dễ. Dao nhiều me có rãnh hẹp, nhưng mỗi vòng quay cắt nhiều lần hơn, bề mặt mịn hơn và thân dao cứng hơn.
Với nhôm và nhựa trên máy mini, dao một me hoặc hai me là lựa chọn phổ biến, vì nhôm và nhựa tạo phoi dẻo, dễ dính, cần chỗ thoát rộng. Phoi kẹt trong rãnh bị dao cắt lại, nóng lên, dính vào dao, và dao gãy.
Với gỗ, dao hai me hoặc ba me đều dùng tốt. Với thép trên máy công nghiệp, người ta dùng dao nhiều me hơn vì phoi nhỏ và máy đủ cứng.
Dao cắt nhôm thường có lưỡi được đánh bóng và góc cắt sắc hơn, giúp nhôm không bám. Nếu hộp dao ghi rõ dành cho nhôm, đó là loại nên dùng.
Đường kính và chiều dài: to và ngắn thì cứng
Độ cứng của dao chống uốn giảm rất nhanh khi dao dài ra và mảnh đi. Một con dao dài gấp đôi có thể uốn nhiều hơn gấp mấy lần dưới cùng một lực. Dao uốn thì rung, rung thì gãy.
Nên chọn dao đường kính lớn nhất mà hình dạng chi tiết cho phép, ví dụ góc trong có bán kính bao nhiêu thì dao không to hơn được. Dùng dao to phá thô, dao nhỏ chỉ dùng ở chỗ cần.
Chiều dài cắt chỉ cần dài hơn độ sâu cần cắt một chút. Kẹp dao vào đầu kẹp sao cho phần thò ra ngắn nhất có thể. Nhiều người kẹp dao thò ra dài cho chắc ăn, và đó là cách mời dao gãy.
Dao nhỏ đường kính một vài milimét trên máy mini rất dễ gãy. Với chúng, ăn dao nông, tốc độ ăn vừa phải, và làm mát tốt là bắt buộc.
Dao xoắn lên, xoắn xuống và dao kết hợp
Với gỗ và ván ép, hướng xoắn của me ảnh hưởng tới mép cắt. Dao xoắn lên kéo phoi lên trên, thoát phoi tốt, nhưng làm xơ mép trên của tấm ván. Dao xoắn xuống ép phoi xuống, mép trên sạch đẹp nhưng phoi thoát kém, dễ nóng khi cắt sâu.
Dao kết hợp, phần dưới xoắn lên và phần trên xoắn xuống, cho cả hai mép tấm đều sạch khi cắt xuyên. Loại này hợp với ván ép có lớp mặt đẹp.
Với nhôm và nhựa, dao xoắn lên là lựa chọn thường gặp vì thoát phoi quan trọng hơn mép trên.
Có dao mũi cầu để làm mặt cong ba chiều, dao khắc chữ V để khắc chữ và hoa văn, dao phẳng đáy để làm hốc. Người mới chỉ cần vài con dao phẳng đáy cỡ phổ biến và một con dao chữ V.
Tốc độ quay và ăn dao: đừng để dao cọ
Mỗi me của dao, mỗi lần đi qua vật liệu, cắt ra một mẩu phoi. Độ dày mẩu phoi đó quyết định dao có đang cắt tử tế không. Nó được tính từ tốc độ ăn dao chia cho số vòng quay và số me.
Nếu quay quá nhanh mà ăn dao quá chậm, phoi mỏng như bụi, dao cọ lên vật liệu thay vì cắt. Cọ sinh nhiệt, nhiệt làm cùn lưỡi, nhựa chảy dính dao, gỗ bị cháy đen. Người mới hay mắc lỗi này vì nghĩ chạy chậm cho an toàn.
Nếu ăn dao quá nhanh so với vòng quay, phoi quá dày, dao bị quá tải và gãy, hoặc máy mini bị mất bước.
Nhà sản xuất dao thường cho khuyến nghị độ dày phoi theo vật liệu và đường kính dao. Đó là điểm xuất phát tốt. Rồi nghe tiếng máy và nhìn phoi: phoi rời, không đổi màu, không bụi mịn, tiếng cắt đều là ổn.
Giữ dao sống lâu hơn
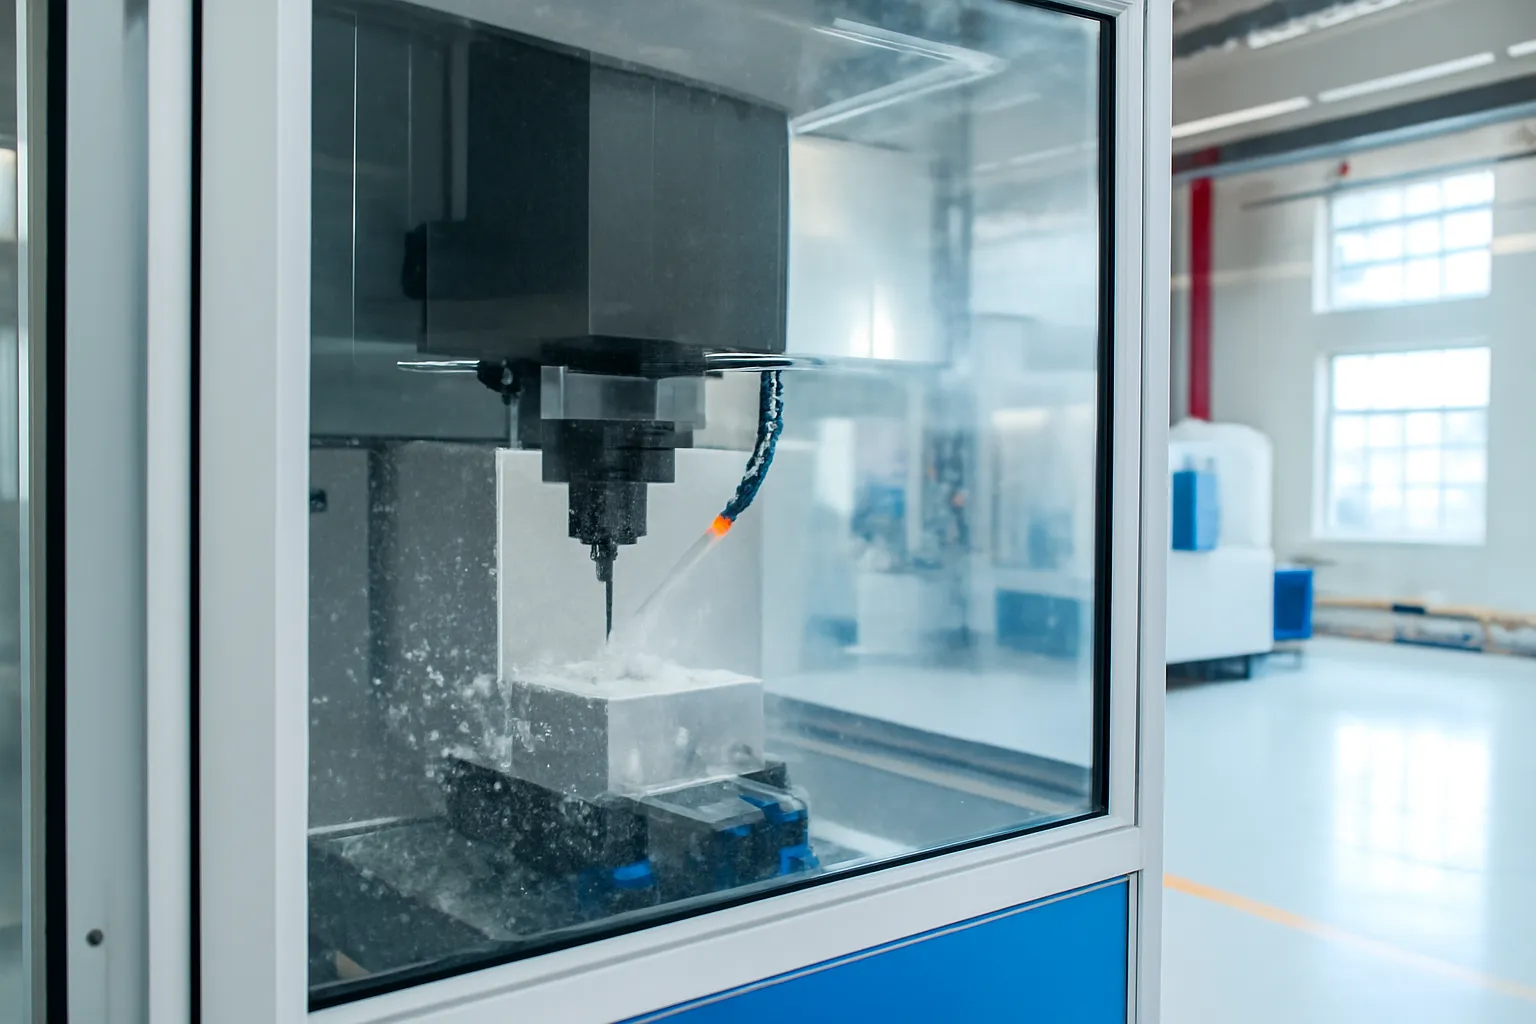
Thổi phoi ra khỏi vùng cắt bằng khí nén hoặc hút bụi. Phoi bị cắt lại là nguyên nhân gãy dao hàng đầu khi làm hốc và rãnh.
Tránh đâm dao thẳng xuống vật liệu như mũi khoan, nhất là dao phẳng đáy. Để phần mềm cho dao vào vật liệu theo đường xoắn ốc hoặc đường dốc nghiêng.
Cất dao trong hộp có lỗ riêng, không để dao va chạm nhau. Lưỡi hợp kim cứng nhưng giòn, va vào nhau là mẻ.
Ghi lại thông số đã thành công cho từng loại dao và vật liệu. Sau một thời gian, bạn có một bảng thông số riêng cho máy của mình, đáng tin hơn mọi bảng chung.
Câu hỏi thường gặp
Dao phay hợp kim và dao thép gió khác nhau thế nào?
Dao hợp kim cứng hơn, chịu nhiệt tốt hơn, giữ sắc lâu, chạy được tốc độ cao, nhưng giòn và dễ mẻ khi rung. Dao thép gió dai hơn, rẻ hơn, chịu va chạm tốt hơn nhưng mau cùn. Máy CNC mini tốc độ cao thường dùng dao hợp kim.
Vì sao dao phay cắt gỗ để lại vết cháy đen?
Thường do dao cọ quá lâu vì tốc độ ăn dao quá chậm so với vòng quay, hoặc dao đã cùn. Tăng tốc độ ăn dao hoặc giảm vòng quay, và thay dao khi cần.
Có mài lại dao phay nhỏ được không?
Dao phay nhỏ bằng hợp kim cần máy mài chuyên dụng để mài lại đúng góc. Với xưởng nhỏ, dao nhỏ thường được thay mới. Dao lớn có thể gửi dịch vụ mài dao.
Chọn dao phay khắc chữ cho gỗ thế nào?
Dao chữ V với góc đỉnh phổ biến dùng để khắc chữ và viền. Góc nhọn hơn cho nét mảnh hơn. Phần mềm khắc cần biết đúng góc dao để tính độ sâu.
Dao phay bị gãy liên tục là do đâu?
Thường do phoi không thoát, dao thò ra quá dài, ăn dao quá sâu, tốc độ không phù hợp, hoặc phôi kẹp lỏng làm rung. Kiểm tra từng yếu tố, bắt đầu từ thoát phoi và độ dài dao thò ra.