 Đo và gia công
Dũa, mài, đánh bóng: hoàn thiện chi tiết kim loại bằng tay
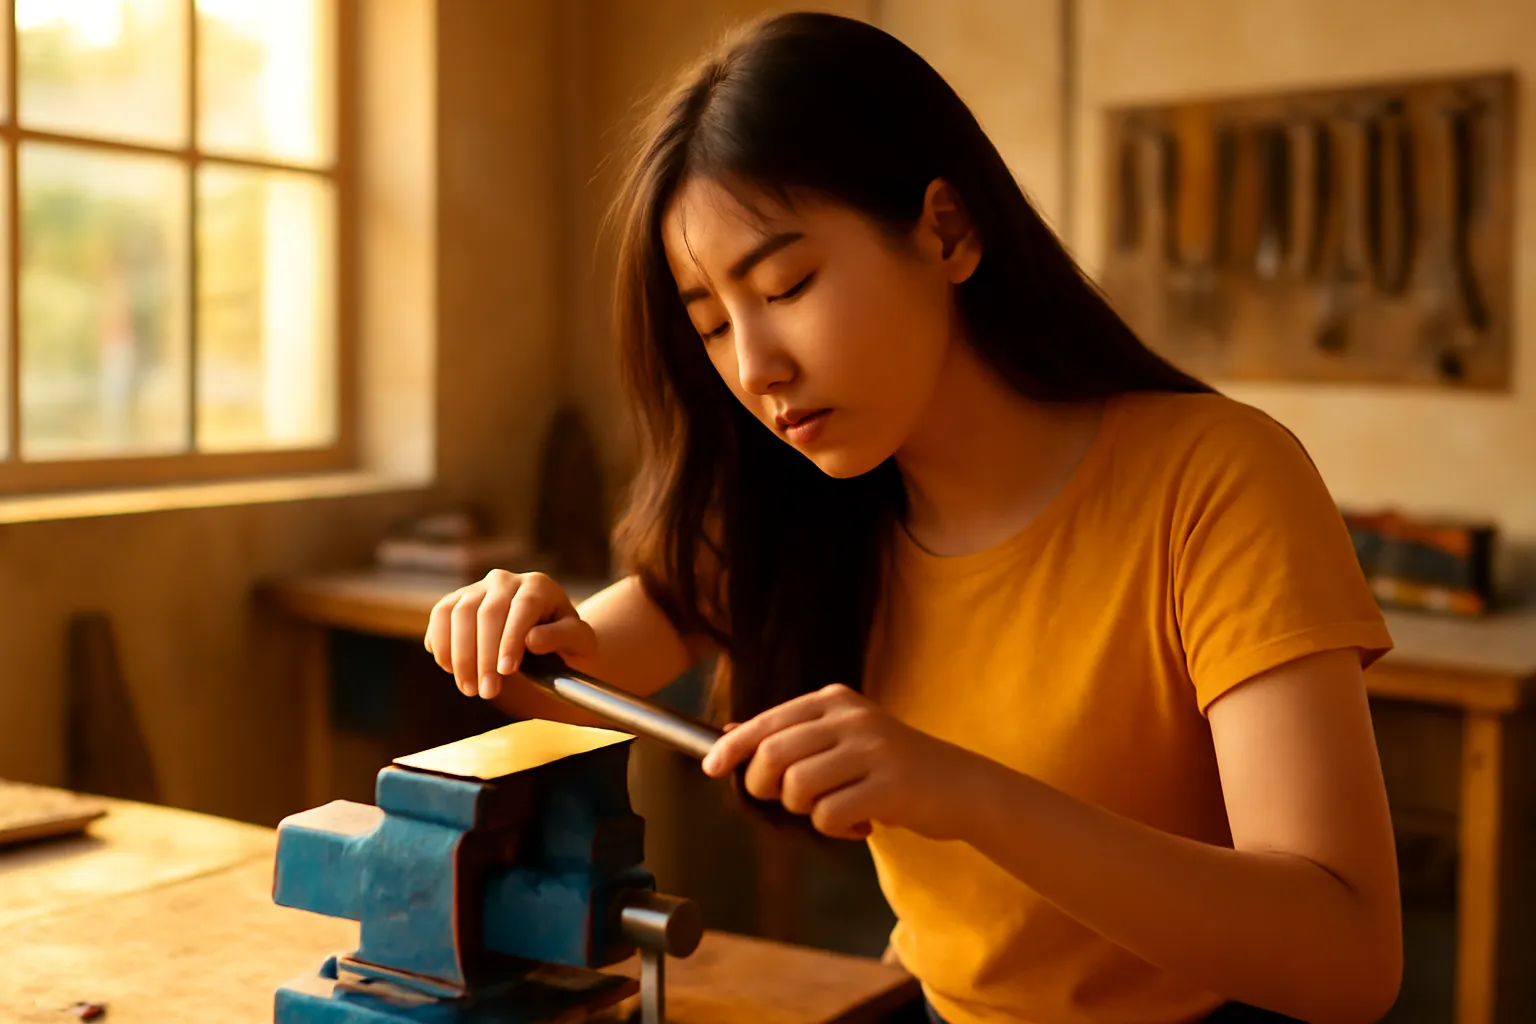
Hoàn thiện bằng tay đi theo thứ tự thô tới mịn: dũa bỏ bavia và sửa hình, giấy nhám tăng dần độ mịn để xoá vết dũa, rồi mới đánh bóng. Nhảy cóc bước nào thì vết
Thước cặp, khoan, taro, tiện, dũa: gia công chính xác bằng máy nhỏ và đôi tay.
Đo và gia công
Hoàn thiện bằng tay đi theo thứ tự thô tới mịn: dũa bỏ bavia và sửa hình, giấy nhám tăng dần độ mịn để xoá vết dũa, rồi mới đánh bóng. Nhảy cóc bước nào thì vết
 Đo và gia công
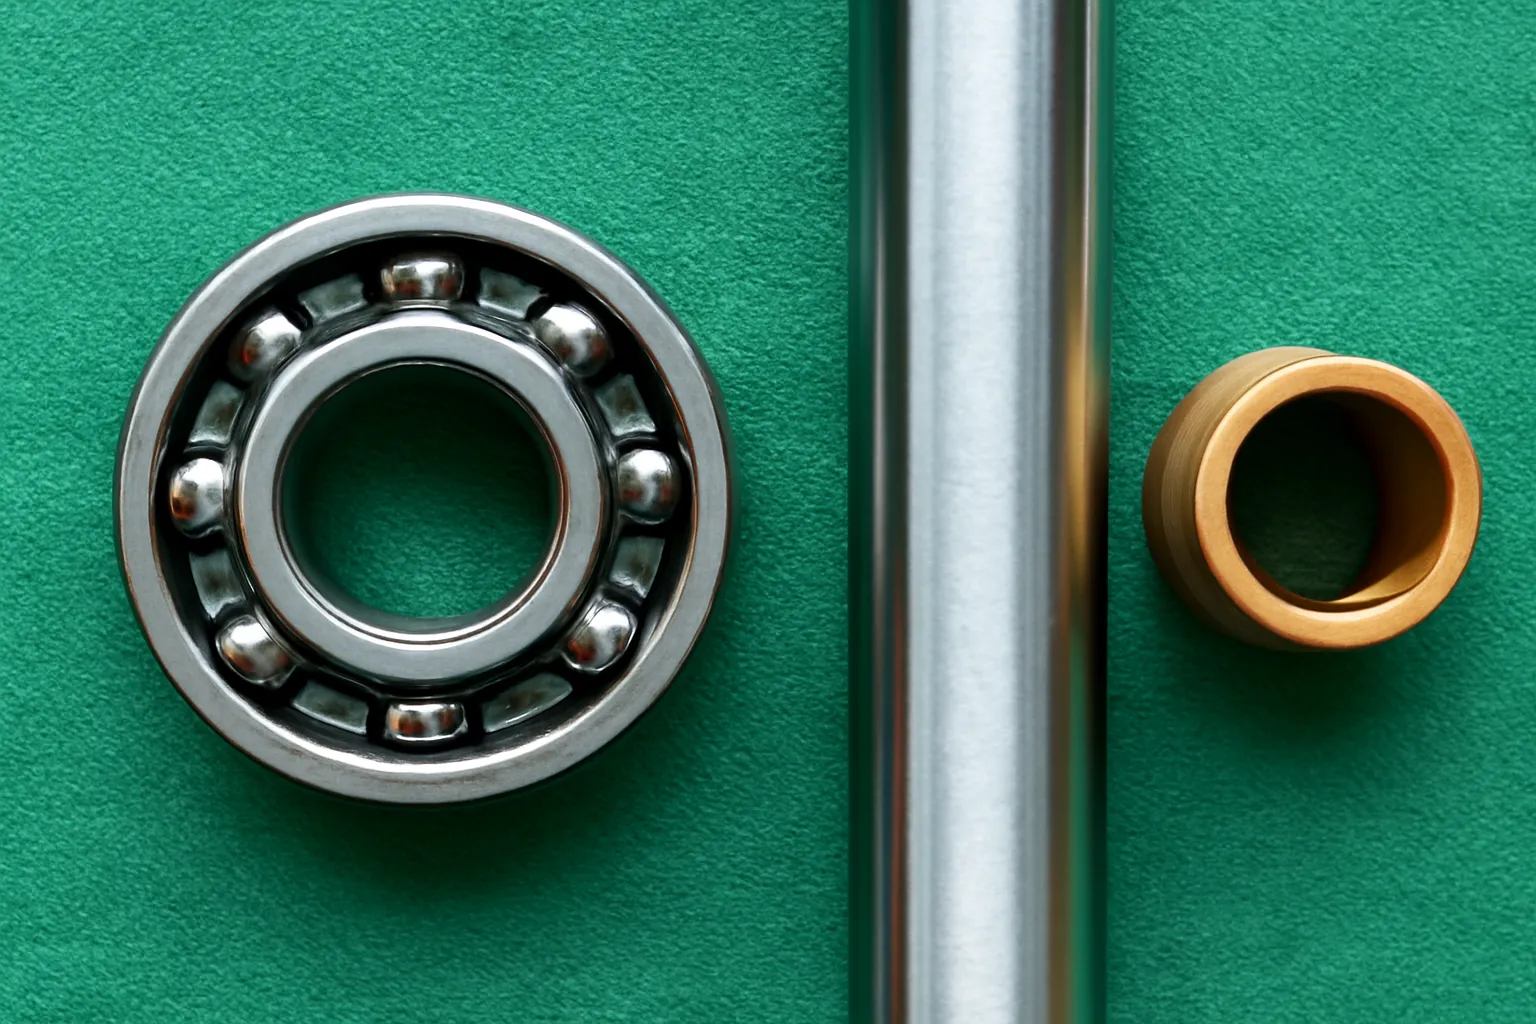
Dung sai là khoảng sai lệch cho phép quanh một kích thước. Lắp ghép lỏng để hai chi tiết trượt hoặc quay, lắp trung gian để định vị chính xác mà vẫn tháo được,
 Đo và gia công
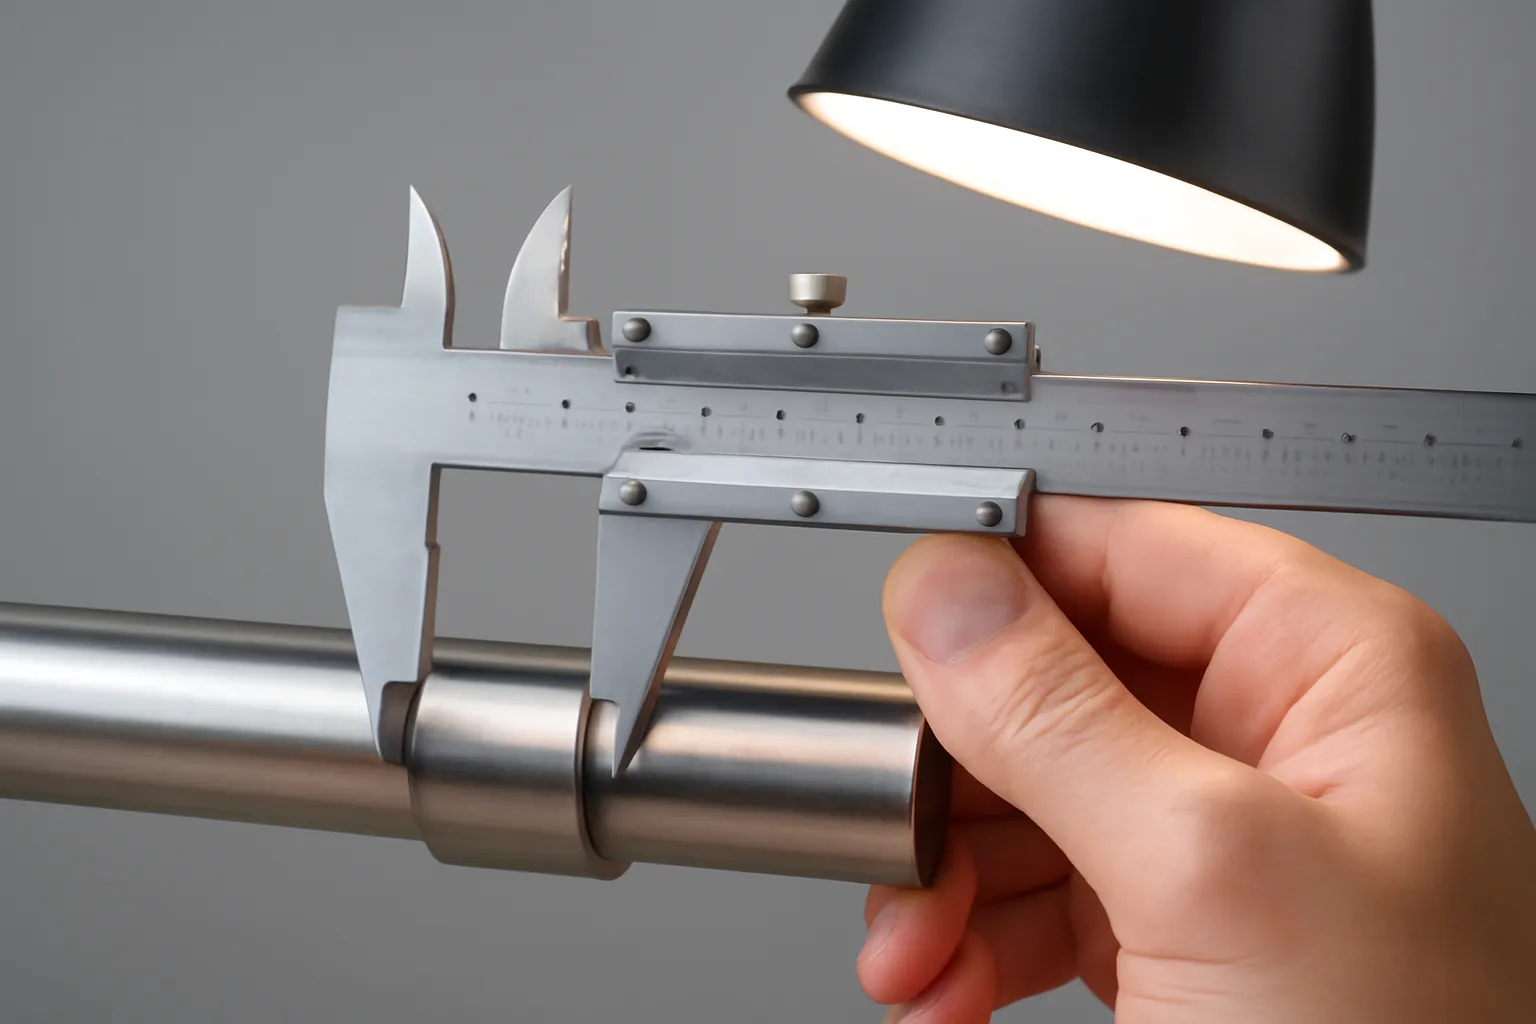
Thước cặp đo nhanh nhiều kiểu kích thước tới khoảng hai phần trăm milimét, panme đo chính xác hơn nhưng chỉ đo ngoài trong một khoảng hẹp. Sai số lớn nhất thườn
 Đo và gia công
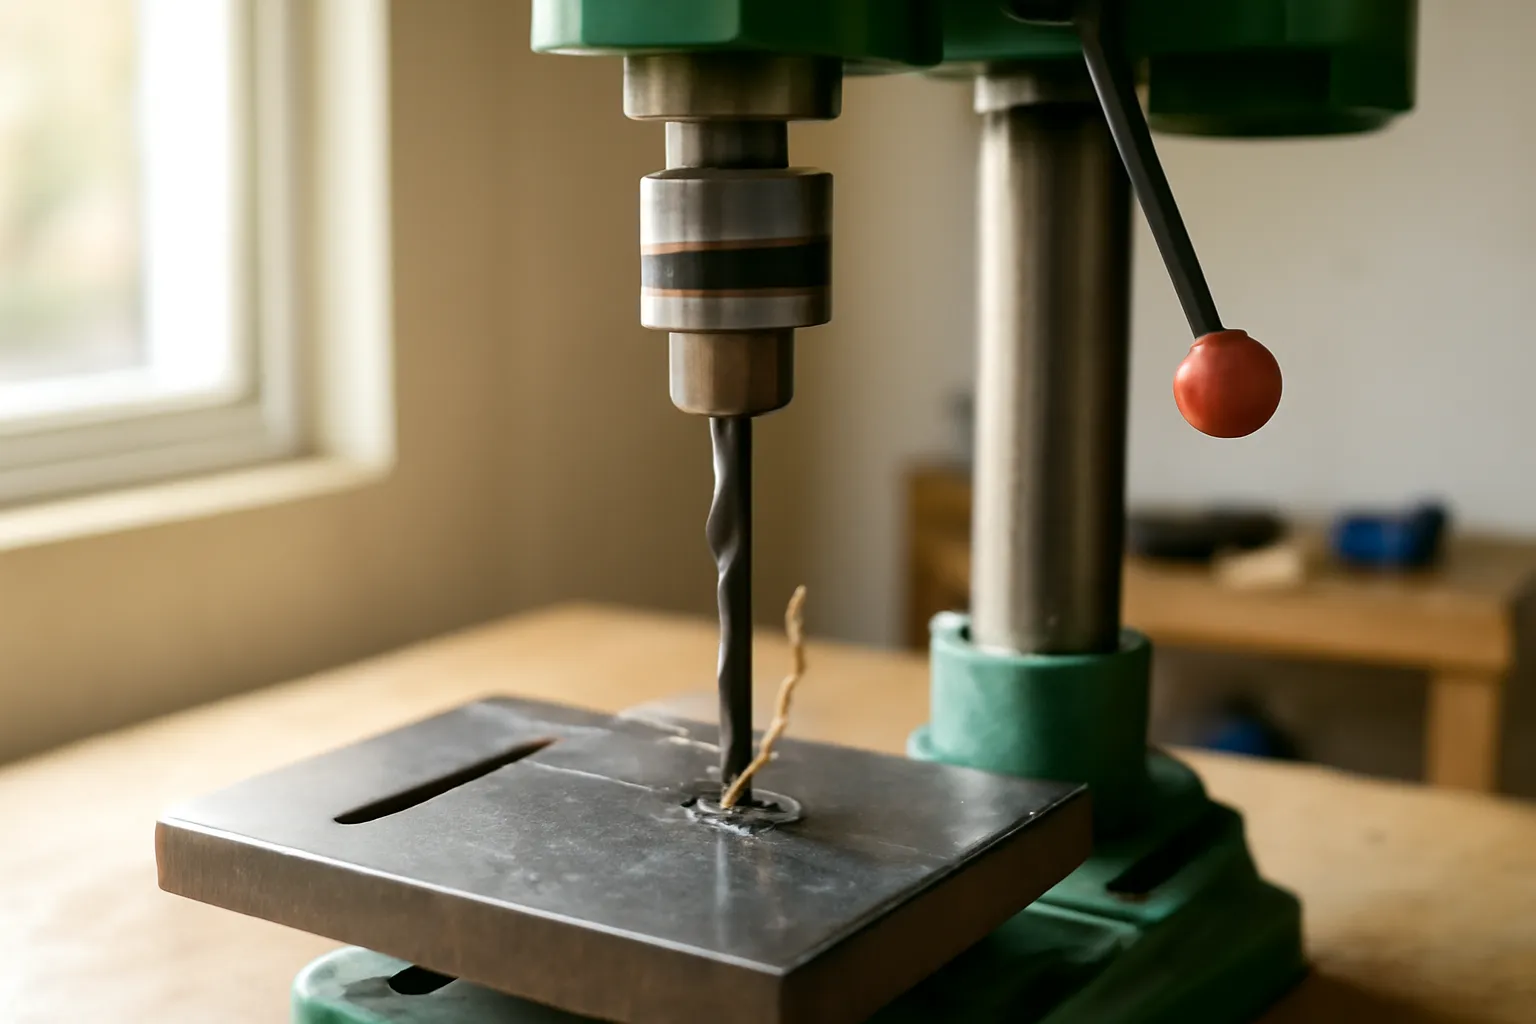
Khoan kim loại cho bền mũi thì chấm dấu trước, khoan mồi lỗ nhỏ, mũi càng to càng quay chậm, ấn đủ lực để mũi ăn thành phoi, và nhỏ dầu cắt. Mũi gãy phần lớn do
 Đo và gia công
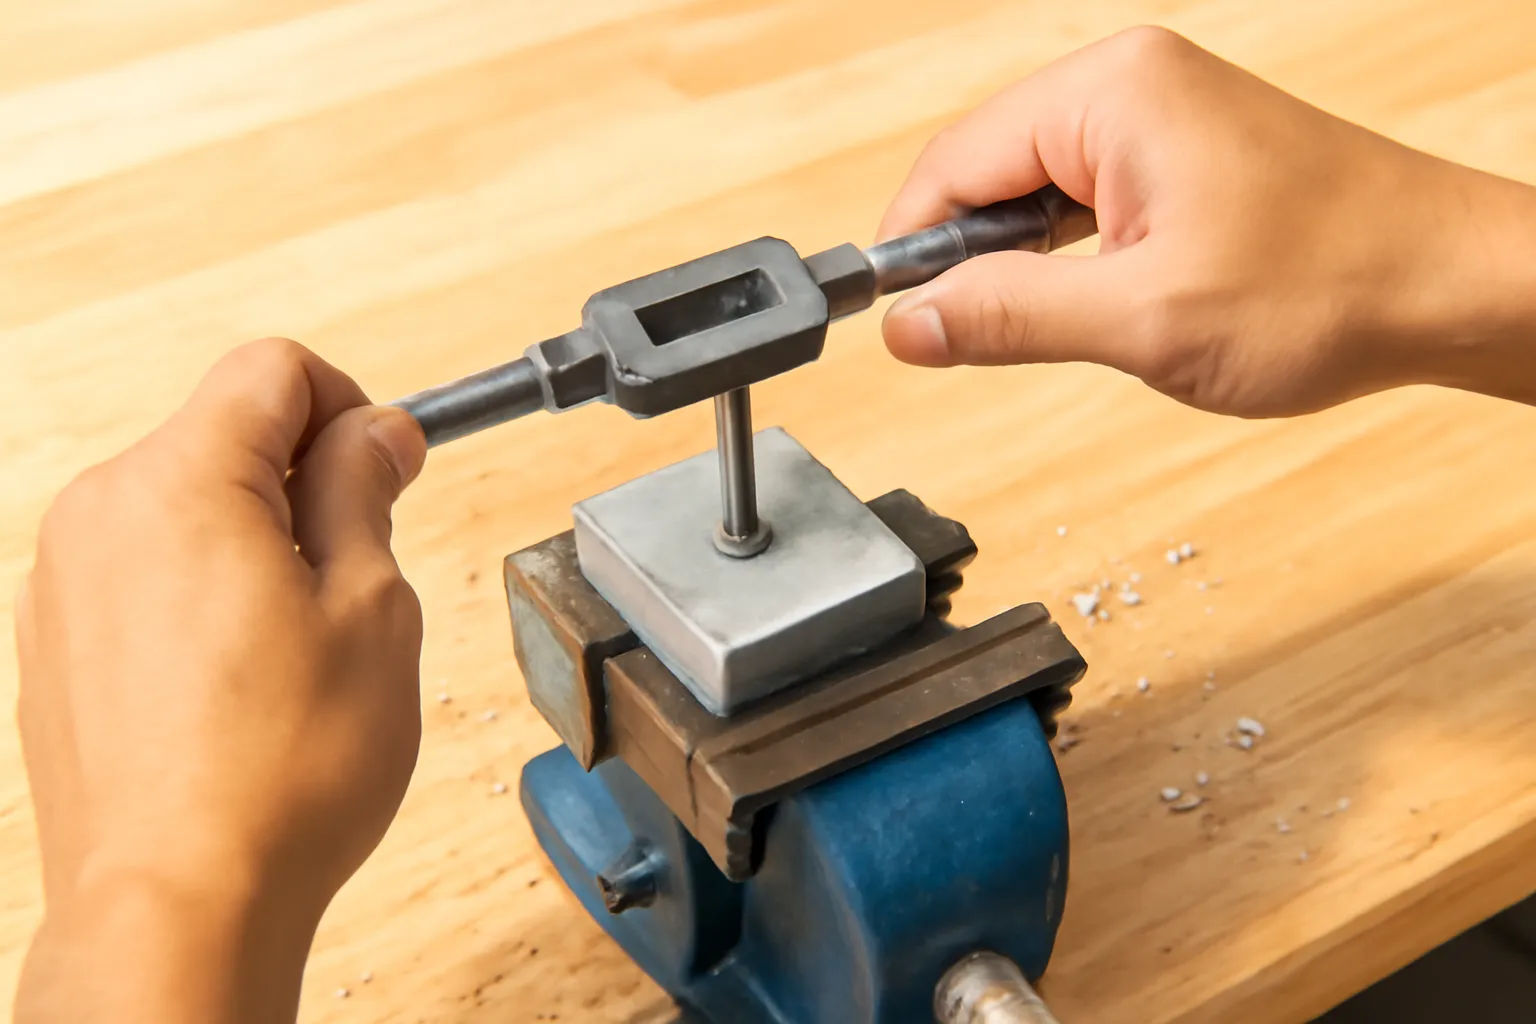
Mũi taro gãy chủ yếu vì lỗ khoan quá nhỏ, vì đặt taro nghiêng, và vì vặn một mạch không lùi lại bẻ phoi. Khoan đúng cỡ lỗ mồi, giữ taro thẳng, vặn nửa vòng lùi
 Đo và gia công
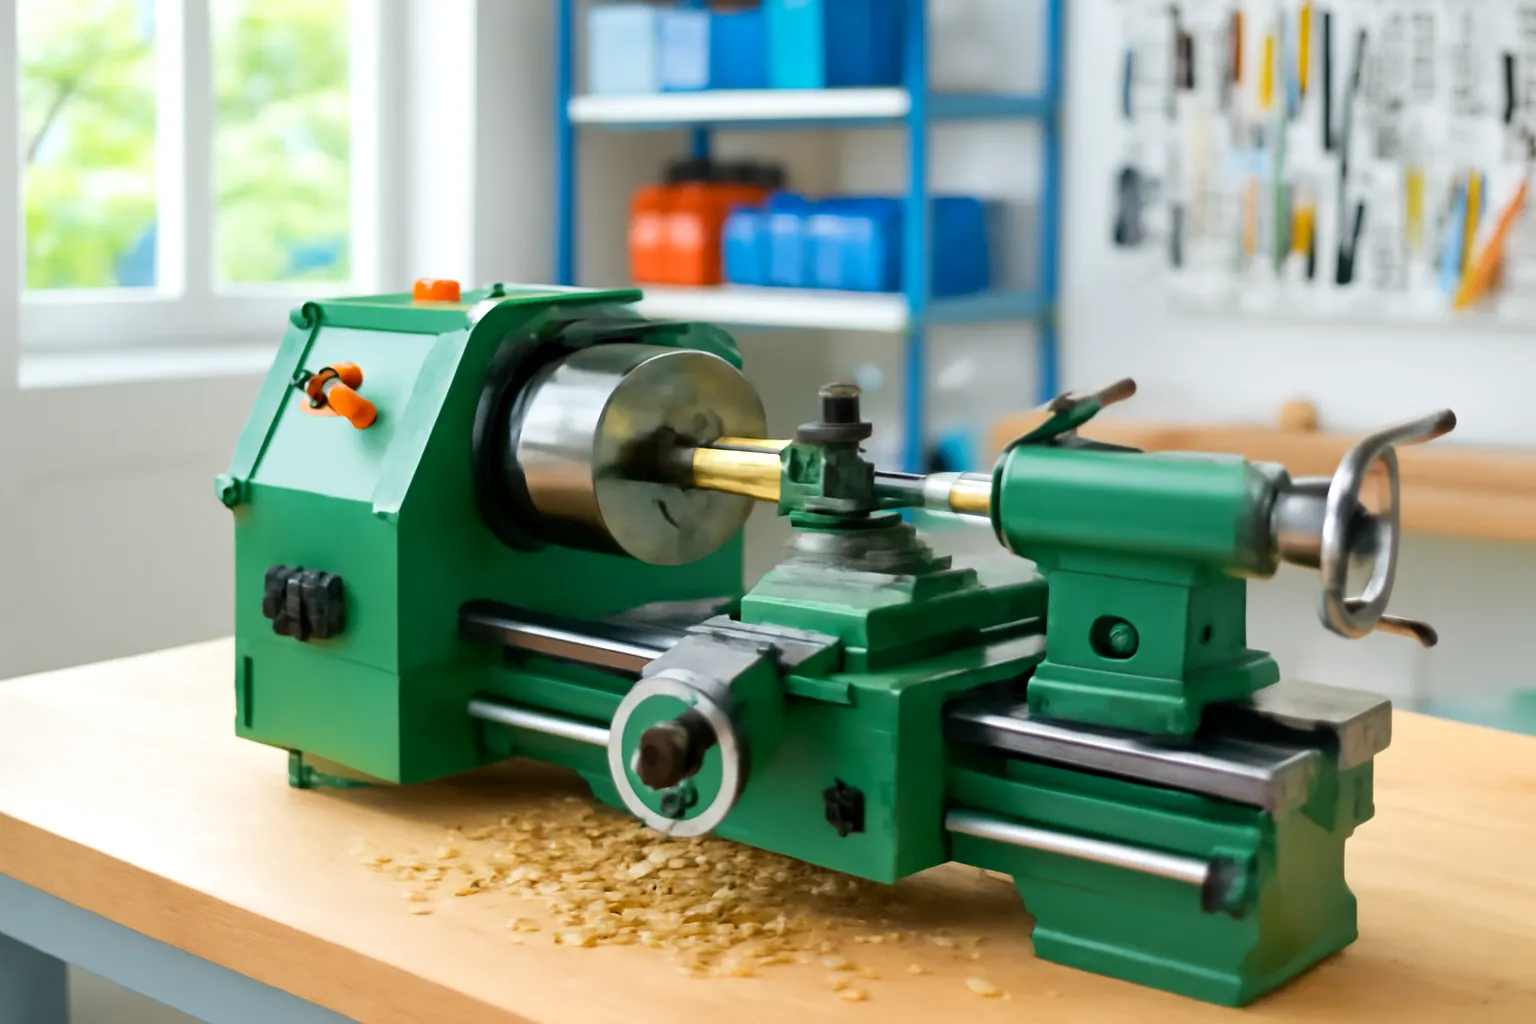
Máy tiện mini làm tốt trục nhỏ, bạc lót, chốt, vòng đệm, núm vặn bằng nhôm, đồng, nhựa và thép mềm. Nó yếu ở phôi lớn, cắt sâu trên thép cứng, và việc đòi độ ch
Để lại thông tin, chúng tôi sẽ liên hệ trong 24 giờ.