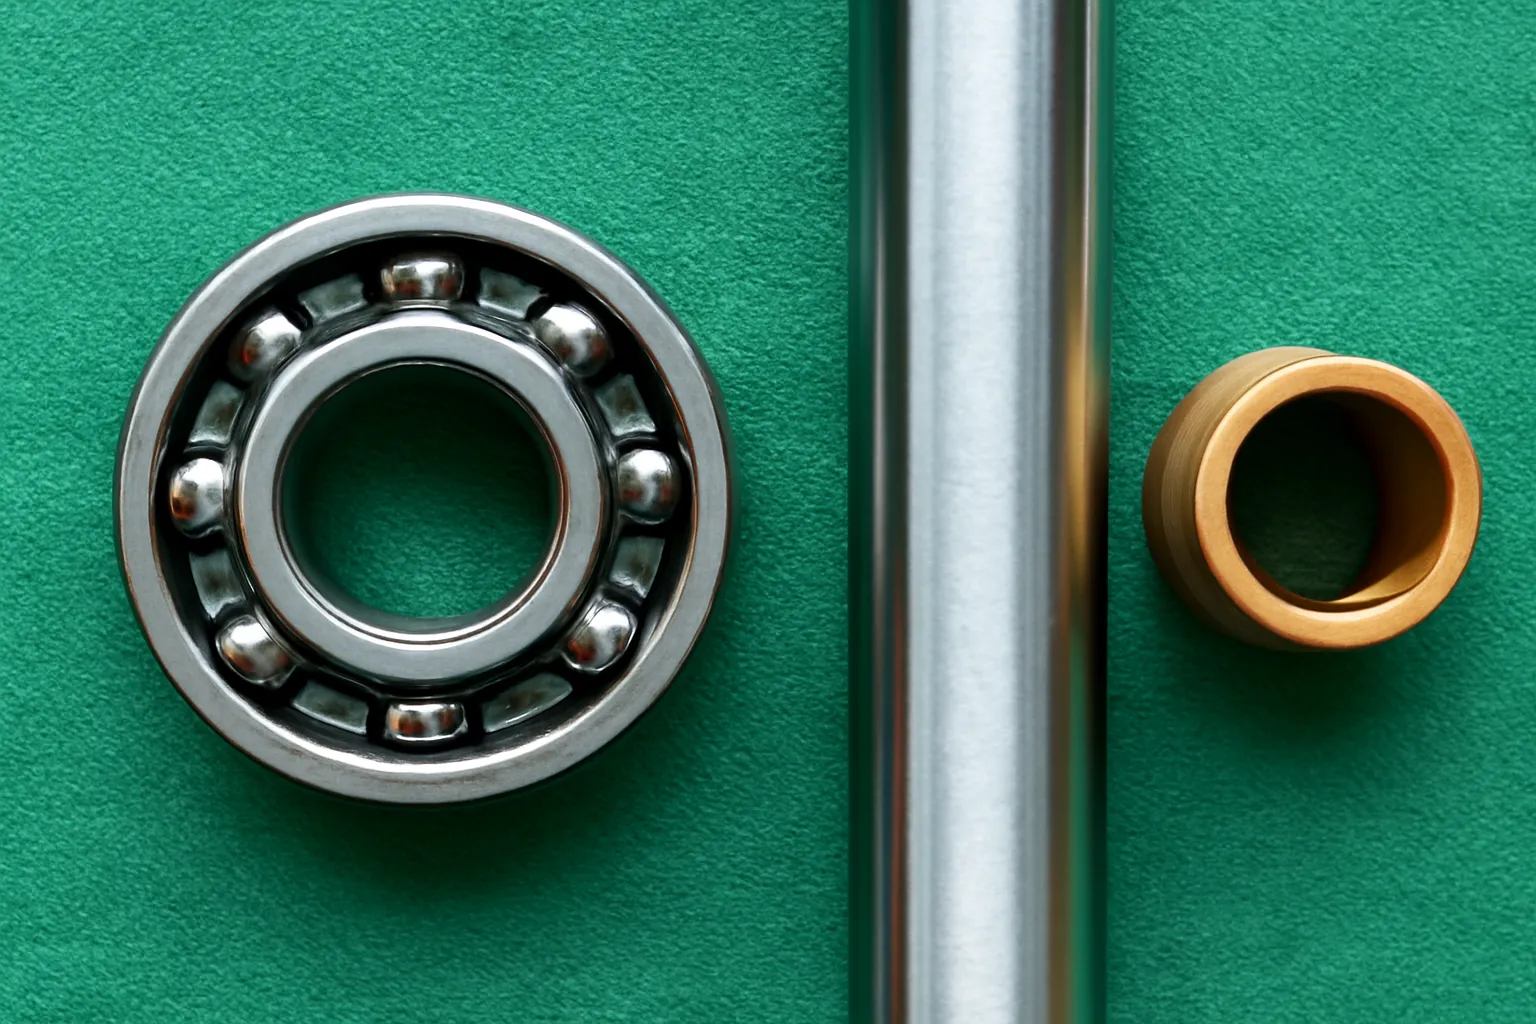
Dung sai là khoảng sai lệch được phép quanh một kích thước, vì không máy nào làm ra con số tuyệt đối. Lắp ghép là cách hai chi tiết ăn với nhau: lỏng khi cần trượt hay quay, trung gian khi cần định vị chính xác mà vẫn tháo được, chặt khi cần hai chi tiết thành một khối chỉ nhờ ma sát. Chọn đúng kiểu lắp là chọn đúng dung sai cho trục và lỗ.
Chào bạn, đây là Nhà Chế Tạo. Người mới vẽ một cái trục mười hai milimét và một cái lỗ mười hai milimét, rồi ngạc nhiên khi chúng không lắp được, hoặc lắp vào lỏng lẻo. Đó là lúc bạn cần làm quen với hai chữ dung sai. Tập này mình kể cho dễ hình dung, không đọc bảng tiêu chuẩn.
Vì sao không có kích thước tuyệt đối?
Mọi máy móc đều có sai số, mọi dụng cụ đo đều có giới hạn, và vật liệu thì giãn nở theo nhiệt. Một trục vẽ mười hai milimét khi làm ra có thể to hơn hoặc nhỏ hơn một chút. Câu hỏi không phải là có sai hay không, mà là sai bao nhiêu thì còn chấp nhận được.
Dung sai là cách người vẽ nói rõ điều đó: trục này phải nằm trong khoảng từ bao nhiêu tới bao nhiêu. Khoảng càng hẹp thì chi tiết càng khó làm, càng tốn thời gian, càng đắt.
Nên người vẽ giỏi không ghi dung sai hẹp cho mọi thứ. Họ chỉ siết chặt ở những chỗ cần: vai trục lắp ổ bi, lỗ chốt định vị. Còn chiều dài tổng, mặt ngoài không lắp với gì, thì để rộng rãi.
Một lỗi phổ biến của người mới vẽ bằng phần mềm là mặc định mọi kích thước đều chính xác như trên màn hình, rồi đưa thợ làm mà không nói gì. Thợ không biết chỗ nào quan trọng, và bạn nhận về một chi tiết có thể đúng mà không dùng được.
Lắp lỏng: khi hai chi tiết phải chuyển động
Lắp lỏng là khi lỗ luôn to hơn trục. Khe hở đó cho phép trục quay trong lỗ, hoặc trượt dọc. Bánh xe quay trên trục, bản lề, piston trượt trong xi lanh, bạc lót quay trên trục đều là lắp lỏng.
Khe hở quá nhỏ thì trục bó, nhất là khi nóng lên hoặc khi có bụi. Khe hở quá lớn thì rơ, kêu lạch cạch, và mòn nhanh vì va đập. Với trục quay trong bạc lót, khe hở phải đủ cho một lớp dầu mỏng nằm giữa.
Với chi tiết nhựa, khe hở phải rộng hơn vì nhựa giãn nở nhiều và có loại hút ẩm nở ra. Với chi tiết in 3D, còn phải cộng thêm sai số của máy in.
Nếu không có bảng tra, cách thực tế là làm thử. Tiện trục trước, đo thật, rồi làm lỗ theo trục đó, thử lắp, nới dần. Trong xưởng nhỏ, làm khớp theo chi tiết thật thường nhanh hơn làm theo con số.
Lắp chặt: khi ma sát làm việc thay cho vít
Lắp chặt, hay lắp ép, là khi trục to hơn lỗ một chút. Muốn lắp vào phải ép bằng lực lớn, hoặc hơ nóng chi tiết có lỗ cho nó nở ra, hoặc làm lạnh trục cho nó co lại. Khi về nhiệt độ bình thường, hai chi tiết bám chặt vào nhau.
Kiểu lắp này dùng cho bánh răng trên trục, ổ bi vào vỏ, chốt cố định. Nó chắc, không cần then, không cần vít, không rơ. Đổi lại, tháo ra rất khó và có thể làm hỏng chi tiết.
Độ chặt phải vừa. Chặt quá, lỗ có thể nứt, nhất là với gang hay nhôm mỏng. Với ổ bi, ép chặt quá làm vòng bi bị bóp nhỏ lại, bi bị kẹt, quay nặng và mau hỏng.
Khi ép ổ bi, lực phải đặt vào đúng vòng được ép. Ép vòng trong vào trục thì đẩy vòng trong, đừng đẩy vòng ngoài. Lực đi qua viên bi sẽ làm lõm đường lăn, và ổ bi kêu từ ngày đầu.
Lắp trung gian: định vị mà vẫn tháo được
Lắp trung gian nằm giữa hai kiểu trên: có lúc hơi lỏng, có lúc hơi chặt, tuỳ trục và lỗ rơi vào đâu trong khoảng dung sai. Lắp vào thường cần gõ nhẹ bằng búa nhựa, tháo ra được mà không phá.
Kiểu này hợp với chốt định vị, bánh đai lắp trên trục có then, những chi tiết cần đúng vị trí nhưng thỉnh thoảng phải tháo để bảo trì.
Chốt định vị là ví dụ hay nhất về cách người làm máy nghĩ. Vít giữ hai tấm lại với nhau, còn chốt quyết định vị trí chính xác của chúng. Tháo ra lắp lại bao nhiêu lần, hai tấm vẫn về đúng chỗ cũ.
Nếu bạn từng thấy một máy lắp lại xong bị lệch, rất có thể nó chỉ được giữ bằng vít qua lỗ rộng, không có chốt định vị.
Áp dụng ở xưởng nhỏ mà không cần thuộc bảng
Bạn không cần thuộc hệ thống ký hiệu dung sai để làm đúng. Cần nhớ ba câu hỏi: hai chi tiết này cần chuyển động, cần định vị, hay cần dính chặt. Câu trả lời cho bạn kiểu lắp.
Khi mua ổ bi, nhà sản xuất thường cho kích thước trục và lỗ vỏ khuyên dùng. Đọc tài liệu đó, vì họ đã tính cho bạn.
Khi gia công, làm chi tiết khó trước, chi tiết dễ sau. Lỗ khó làm chính xác hơn trục, nên nhiều thợ làm lỗ trước, đo lỗ thật, rồi tiện trục theo lỗ.
Ghi lại những khe hở đã thành công trên máy của bạn, vật liệu của bạn. Sau vài dự án, bạn có một bảng dung sai riêng, đáng tin hơn mọi con số đọc trên mạng.
Câu hỏi thường gặp
Hơ nóng để lắp ép thì nóng tới đâu là đủ?
Chỉ cần đủ để lỗ nở ra lớn hơn trục một chút, thường chưa cần tới mức đổi màu kim loại. Nung quá nóng có thể làm thay đổi tính chất vật liệu, nhất là chi tiết đã nhiệt luyện. Ổ bi nên dùng máy gia nhiệt chuyên dụng hoặc bể dầu có kiểm soát nhiệt.
Keo khoá chặt có thay được lắp ép không?
Có loại keo dành riêng cho lắp trục và ổ, giúp giữ chắc với khe hở nhỏ. Nó hữu ích khi không đủ điều kiện ép. Nhưng keo có giới hạn nhiệt và tải, nên đọc kỹ thông số của sản phẩm.
Tại sao ổ bi mới lắp đã kêu?
Thường do ép sai vòng làm lõm đường lăn, trục hoặc lỗ vỏ chặt quá bóp ổ, hoặc lệch trục. Kiểm lại kích thước trục và lỗ, và cách ép. Ổ đã bị ép sai nên thay mới.
Chi tiết in 3D có lắp ghép chặt được không?
Được ở mức độ nhất định, nhưng nhựa in có sai số và đàn hồi, lại dễ nứt dọc lớp in khi ép. Thường thiết kế lỗ hơi nhỏ rồi khoan hoặc doa lại cho vừa. Chi tiết cần lắp ép bền lâu nên dùng kim loại.
Khe hở giữa trục và bạc lót bao nhiêu là vừa?
Tuỳ đường kính, tốc độ, tải và vật liệu, nên không có một con số chung. Tài liệu của nhà sản xuất bạc lót thường có khuyến nghị. Trong xưởng nhỏ, nhiều người làm thử và điều chỉnh cho tới khi quay trơn mà không lắc.