Hàn nhôm khó vì ba lẽ: lớp ô xít trên bề mặt nóng chảy ở nhiệt độ cao gấp mấy lần nhôm bên dưới, nhôm dẫn nhiệt đi rất nhanh, và nhôm không đỏ lên báo hiệu trước khi chảy. Nên người quen hàn sắt thường hoặc không làm chảy được, hoặc bất ngờ thấy cả mảng nhôm sụp xuống thành lỗ. Muốn hàn được cần làm sạch kỹ và máy có chế độ phá lớp ô xít.
Chào bạn, đây là Nhà Chế Tạo. Có lẽ không có vật liệu nào khiến thợ hàn sắt lâu năm bối rối bằng nhôm. Cầm kìm hàn quen tay, nhìn tấm nhôm sáng bóng tưởng dễ, rồi một buổi chiều mất sạch tự tin. Tập này mình giải thích những gì đang xảy ra dưới hồ quang, để bạn biết mình đang đánh vật với cái gì.
Lớp ô xít: tấm áo giáp vô hình trên mặt nhôm
Nhôm vừa để ra không khí là lập tức phủ một lớp ô xít nhôm rất mỏng. Lớp này là thứ giúp nhôm không gỉ, nhưng khi hàn, nó lại là kẻ thù. Nhôm bên dưới chảy lỏng ở khoảng sáu trăm sáu mươi độ, còn lớp ô xít cần nhiệt độ cao hơn gấp ba lần mới chảy.
Kết quả là bạn có thể đã làm nhôm bên dưới chảy lỏng, nhưng lớp ô xít vẫn như một cái túi nổi trên mặt, ngăn que bù hoà vào. Mảnh ô xít còn có thể bị cuốn vào mối hàn, tạo điểm yếu.
Máy hàn TIG ở chế độ dòng xoay chiều giải quyết chuyện này rất khéo. Trong nửa chu kỳ, dòng điện đi theo chiều bắn phá bề mặt, làm vỡ lớp ô xít, gọi là hiệu ứng làm sạch. Nửa chu kỳ kia làm nóng và làm chảy kim loại. Nhìn kỹ bạn sẽ thấy một vùng mờ sáng quanh vũng hàn, đó là chỗ ô xít vừa bị dọn.
Máy hàn que thông thường và máy hàn MIG dành cho thép không có cơ chế đó ở mức đủ tốt cho nhôm. Có que hàn nhôm cho hàn que, nhưng rất khó dùng và mối hàn thường xấu.
Dẫn nhiệt nhanh và không báo trước
Nhôm dẫn nhiệt tốt hơn thép nhiều lần. Khi bạn bắt đầu hàn, nhiệt bị hút đi khắp tấm, vũng hàn mãi không hình thành. Bạn tăng dòng, đợi, rồi đột nhiên cả vùng nóng đạt tới điểm chảy cùng lúc và sụp xuống.
Thép khi nóng lên sẽ đổi màu đỏ sẫm, đỏ tươi, vàng, cho bạn biết nó sắp chảy. Nhôm thì không. Nó vẫn bạc như cũ cho tới khoảnh khắc nó chảy, chỉ hơi đổi độ bóng bề mặt.
Nên hàn nhôm thường bắt đầu với dòng cao để tạo vũng hàn nhanh, rồi giảm dần khi tấm đã nóng lên. Đó là lý do bàn đạp chân của máy TIG quý với nhôm: bạn đạp mạnh lúc đầu, rồi nhả dần khi đi tiếp.
Với tấm dày, làm nóng trước giúp đỡ vất vả hơn. Với tấm mỏng, kẹp tấm tản nhiệt bằng đồng hoặc nhôm dày phía sau để hút bớt nhiệt và đỡ vũng hàn.
Làm sạch: bước quyết định một nửa thành bại
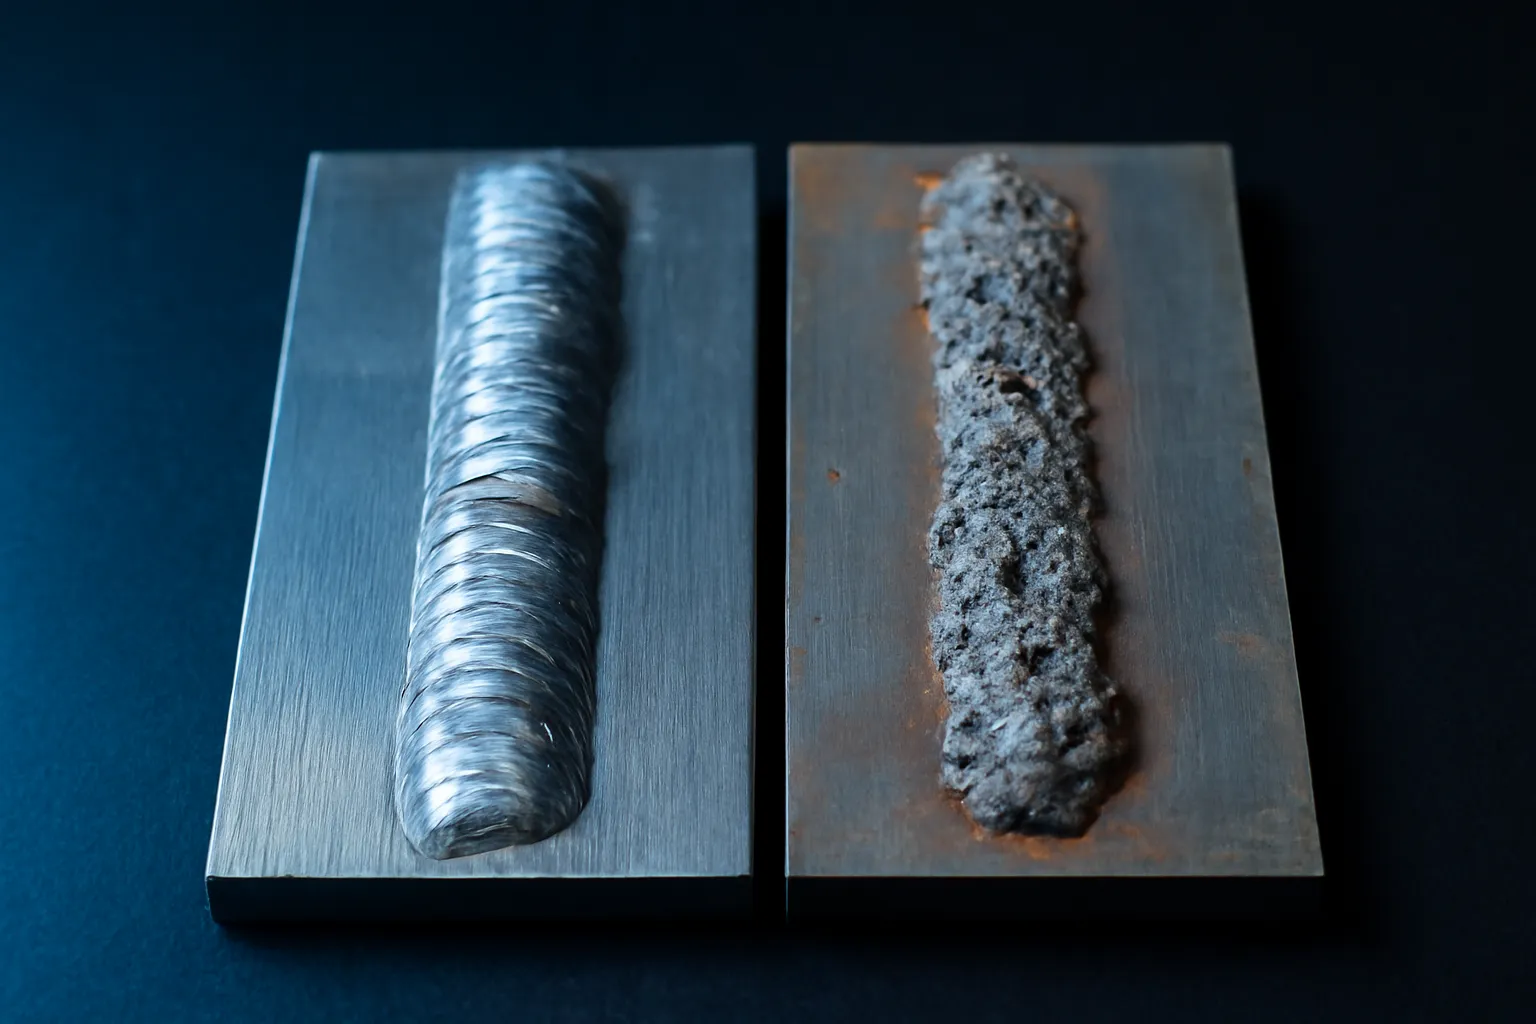
Nhôm cần sạch hơn thép rất nhiều. Dầu mỡ trên bề mặt sẽ sinh khí trong vũng hàn và làm mối hàn rỗ như bọt biển.
Trình tự thợ hay làm: lau dầu bằng dung môi thích hợp ở nơi thoáng, rồi chải bằng bàn chải inox dành riêng cho nhôm để phá lớp ô xít dày, và hàn ngay sau đó. Để vài ngày thì lớp ô xít lại dày lên.
Chữ dành riêng rất quan trọng. Bàn chải đã từng chải thép sẽ mang mạt sắt sang nhôm, gây rỗ và ăn mòn về sau. Đá mài đã mài thép cũng vậy, lại còn có thể để lại chất độn bị nhôm làm kẹt.
Que bù cũng phải sạch. Que để trong ngăn kéo lâu ngày, có bụi và ô xít, lau qua trước khi dùng. Nhiều mối hàn rỗ không phải do tay thợ mà do que bù bẩn.
Hàn MIG nhôm và những lựa chọn khác
Hàn MIG nhôm làm được, với máy hỗ trợ nhôm, dây nhôm và khí argon. Dây nhôm mềm, dễ bị gập rối trong ống dẫn, nên thường cần súng hàn có động cơ kéo dây ngay ở súng, hoặc ống dẫn ngắn và lót ống phù hợp.
MIG nhôm nhanh, hợp với tấm dày và mối hàn dài, nhưng mối hàn không mịn bằng TIG và ít kiểm soát trên tấm mỏng.
Nếu chi tiết không chịu lực lớn, thì trước khi nghĩ tới hàn, hãy nghĩ tới những cách nối khác. Nhôm bắt vít, đinh tán, nhôm định hình với ke góc, keo kết cấu chuyên cho kim loại, đều là những lựa chọn tốt và đỡ công hơn nhiều.
Có một điều người mới nên biết: vùng nhôm quanh mối hàn thường mềm đi so với phần còn lại, vì nhiệt hàn xoá mất trạng thái đã được tăng bền của hợp kim. Mối hàn nhôm đẹp vẫn có thể yếu hơn tấm nhôm nguyên.
Nên học hàn nhôm theo lộ trình nào?
Mình khuyên học hàn thép bằng TIG trước. Thép cho bạn thấy vũng hàn rõ, tha thứ hơn, và dạy bạn phối hợp tay cầm mỏ với tay đưa que. Khi đã đều tay trên thép, chuyển sang nhôm dày vừa phải.
Tấm nhôm dày vừa phải dễ hơn tấm mỏng, vì bạn có thêm thời gian trước khi nó sụp. Tấm mỏng để sau cùng.
Mỗi buổi tập, ghi lại dòng hàn, độ cân bằng xoay chiều nếu máy có chỉnh, đường kính điện cực, loại que, và kết quả. Nhôm có nhiều biến số, không ghi thì buổi sau lại mò từ đầu.
Và hãy đeo bảo hộ kỹ hơn cả khi hàn thép. Nhôm sáng phản xạ tia cực tím rất mạnh, da mặt và cổ dễ bị cháy dù đang đội mặt nạ.
Câu hỏi thường gặp
Hàn nhôm bằng máy hàn que được không?
Có que hàn nhôm cho máy hàn que, nhưng rất khó dùng, bắn toé nhiều và mối hàn thường rỗ, xấu. Chỉ hợp sửa tạm những chỗ không quan trọng. Muốn hàn nhôm nghiêm túc, cần TIG xoay chiều hoặc MIG nhôm.
Vì sao mối hàn nhôm bị đen?
Thường do bề mặt chưa sạch dầu, khí bảo vệ không đủ hoặc bị gió thổi, hoặc chế độ làm sạch của máy chưa đủ. Kiểm lại cách làm sạch, lưu lượng khí và cài đặt xoay chiều của máy.
Nồi nhôm thủng có hàn lại được không?
Về kỹ thuật có thể, nhưng nồi nhôm mỏng, có thể là hợp kim đúc không rõ loại và có dầu ngấm lâu năm, nên rất khó hàn đẹp. Đồ đựng thức ăn còn phải tính chuyện vật liệu hàn có hợp với thực phẩm không. Thường thay mới hợp lý hơn.
Keo có thay được hàn nhôm không?
Với nhiều chi tiết không chịu lực lớn hay nhiệt cao, keo kết cấu dành cho kim loại làm tốt, lại không làm mềm nhôm. Bề mặt dán phải được làm sạch và làm nhám. Chỗ chịu lực an toàn như tay nắm, khung chở người thì không nên chỉ dựa vào keo.
Hàn nhôm có độc không?
Hàn nhôm tạo khói và tia cực tím mạnh, ô zôn cũng sinh ra nhiều hơn khi hàn TIG nhôm. Hàn ở nơi thông gió tốt, dùng hút khói nếu có, đeo mặt nạ và che kín da. Không hàn trong phòng kín.