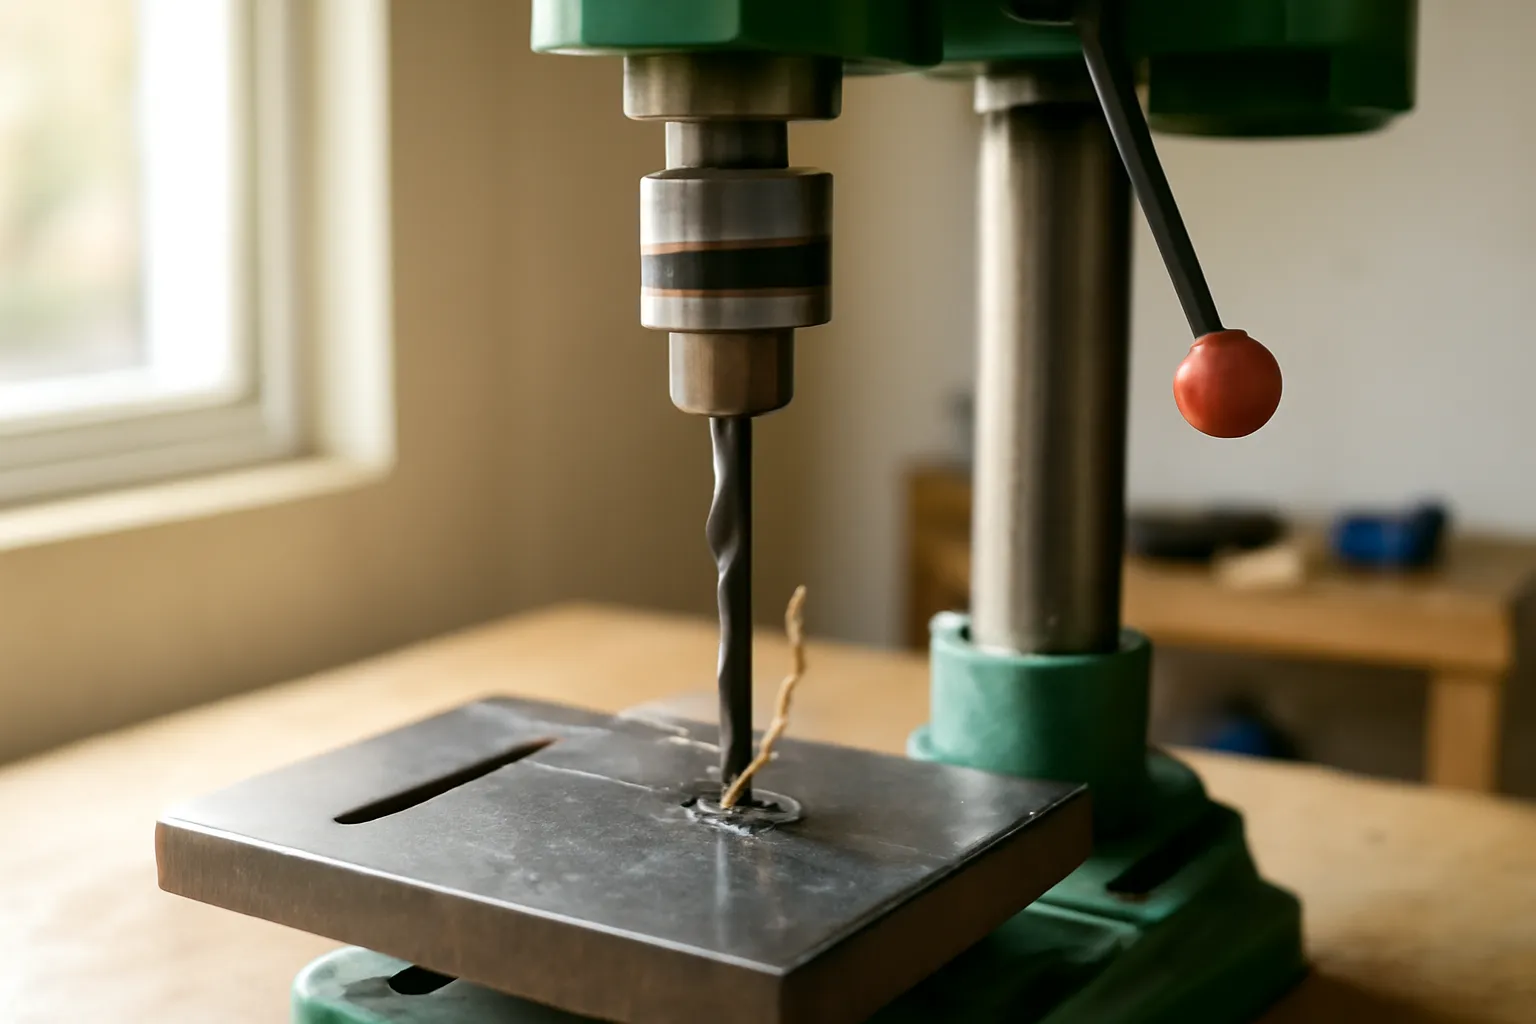
Khoan kim loại mà không gãy mũi thì cần năm thứ: chấm dấu cho mũi không trượt, khoan mồi một lỗ nhỏ trước, mũi càng to thì quay càng chậm, ấn đủ lực để mũi cắt ra phoi chứ không cọ, và nhỏ dầu cắt. Mũi khoan gãy nhiều nhất ở khoảnh khắc sắp xuyên thủng, khi mũi bị kéo tụt và kẹt lại, và khi phôi không được kẹp mà cầm bằng tay.
Chào bạn, đây là Nhà Chế Tạo. Khoan là thao tác đầu tiên hầu như ai cũng làm, và cũng là thao tác người ta tưởng mình biết. Rồi một ngày bạn khoan một tấm inox, mũi khoan đỏ lên, kêu ken két, không ăn thêm tí nào. Tập này mình kể vì sao, và cách làm mà thợ đứng máy khoan quen tay.
Chấm dấu và khoan mồi: hai bước người mới hay bỏ
Mũi khoan có đầu hình nón, và phần tâm của nó thật ra không cắt tốt, nó chỉ ép và đẩy vật liệu. Đặt mũi lên mặt thép trơn, nó sẽ trượt đi một đoạn trước khi bám. Lỗ lệch khỏi dấu vạch là vì vậy.
Cái chấm dấu là một cây thép nhọn đã làm cứng. Đặt vào điểm giao của hai đường vạch, gõ một búa nhẹ, bạn có một vết lõm nhỏ để đầu mũi khoan nằm vào.
Với lỗ từ khoảng tám milimét trở lên, hãy khoan mồi bằng mũi nhỏ trước, cỡ gần bằng phần lõi của mũi lớn. Mũi lớn khi đó không phải ép phần tâm nữa, chỉ cắt phần vành. Nó ăn nhẹ hơn, thẳng hơn, ít nóng hơn.
Nhưng đừng khoan mồi quá to so với mũi lớn. Khi lỗ mồi gần bằng mũi lớn, mũi lớn chỉ cắt một lớp mỏng ở mép, dễ rung và làm miệng lỗ có hình nhiều cạnh chứ không tròn.
Tốc độ quay: vì sao mũi to phải quay chậm?
Cái quan trọng không phải số vòng quay, mà là tốc độ của lưỡi cắt ở mép ngoài mũi khoan lướt qua vật liệu. Mũi to có chu vi lớn, nên cùng số vòng quay, mép ngoài của nó chạy nhanh hơn nhiều so với mũi nhỏ.
Mỗi vật liệu chịu được một tốc độ cắt nhất định trước khi mũi quá nóng. Nhôm cho phép chạy nhanh. Thép đen chậm hơn. Inox chậm hơn nữa. Nên cùng một cỡ mũi, khoan nhôm quay nhanh, khoan inox quay chậm.
Quy tắc dễ nhớ nhất: mũi càng to, vật liệu càng cứng, thì quay càng chậm. Máy khoan tay nên có nút chỉnh tốc độ; máy khoan bàn thì đổi vị trí dây đai để đổi tốc độ.
Dấu hiệu quay quá nhanh: mũi kêu rít, phoi đổi màu xanh tím hoặc ra bột, đầu mũi đổi màu. Một khi đầu mũi đã đổi màu vì nóng, nó mất độ cứng và cùn rất nhanh.
Lực ấn và phoi: nghe tiếng mũi khoan nói gì
Nhiều người sợ gãy mũi nên ấn rất nhẹ. Đó lại là sai lầm. Ấn nhẹ, mũi chỉ cọ trên bề mặt, sinh nhiệt mà không cắt. Với inox, việc cọ đó làm bề mặt chai cứng lại, và thế là mũi không bao giờ ăn vào nữa.
Lực ấn đúng là lực làm mũi ra phoi liên tục. Với thép, phoi đẹp là những dải xoắn dài đều ra từ cả hai rãnh. Nếu chỉ một rãnh ra phoi, mũi mài lệch. Nếu ra bột mịn, mũi cùn hoặc ấn quá nhẹ.
Với lỗ sâu, nhấc mũi ra thường xuyên để thoát phoi. Phoi kẹt trong rãnh làm mũi bó, nóng, và gãy.
Và nghe tiếng. Tiếng cắt đều, trầm là ổn. Tiếng rít cao là quay nhanh quá hoặc cọ. Tiếng lạch cạch giật là mũi đang bị kẹt hoặc phôi đang xoay.
Lúc sắp xuyên qua: khoảnh khắc nguy hiểm nhất
Khi mũi khoan gần xuyên thủng, lớp kim loại còn lại mỏng dần. Lưỡi cắt có góc xoắn như một con vít, và nó có xu hướng kéo mình tụt xuống qua lớp mỏng đó. Mũi bị giật, cắt một miếng quá dày, kẹt lại.
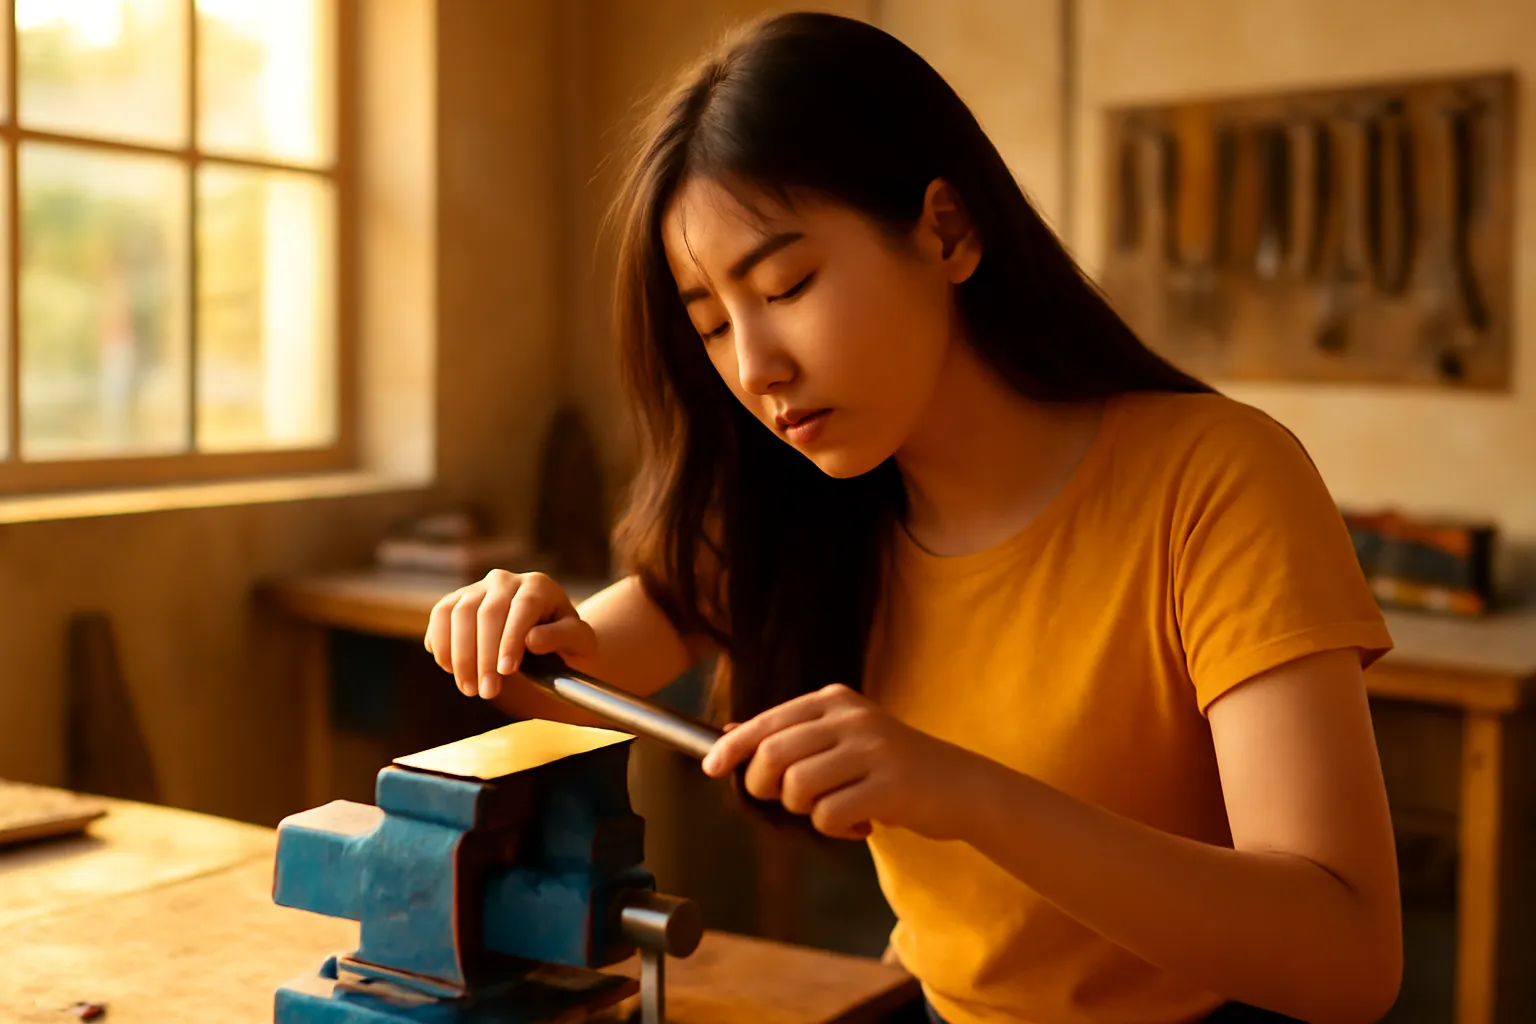
Nếu phôi đang cầm tay, lúc đó nó sẽ quay theo mũi khoan với lực rất lớn. Tấm thép mỏng quay tròn trở thành một lưỡi dao. Đây là nguồn chấn thương tay rất phổ biến ở xưởng nhỏ.
Nên luôn kẹp phôi bằng ê tô hoặc kẹp chữ C xuống bàn khoan. Và khi cảm thấy mũi sắp xuyên, giảm lực ấn, để mũi tự ăn chậm qua lớp cuối.
Với tấm mỏng, lót một miếng gỗ phía dưới và kẹp chung. Mũi xuyên vào gỗ thay vì giật qua lớp thép mỏng, lỗ tròn hơn và mép sạch hơn.
Dầu cắt, mũi khoan và an toàn đứng máy
Dầu cắt làm mát và bôi trơn lưỡi cắt, giúp phoi trượt ra dễ hơn. Với thép và inox, vài giọt dầu cắt làm tuổi thọ mũi khác hẳn. Với nhôm, dầu hoặc cồn giúp nhôm không dính vào lưỡi. Gang thì thường khoan khô.
Mũi khoan thép gió là loại phổ biến cho kim loại. Loại có pha cô ban chịu nhiệt tốt hơn, hợp khoan inox. Mũi phủ lớp vàng bóng giúp giảm ma sát nhưng khi đã mài lại thì lớp phủ ở lưỡi mất đi.
Đứng máy khoan bàn, không đeo găng tay vải, buộc gọn tóc dài, xắn tay áo, bỏ vòng tay dây chuyền. Một sợi vải bị cuốn vào mũi khoan đang quay sẽ kéo cả bàn tay vào theo trong chớp mắt.
Luôn đeo kính. Phoi xoắn nóng có thể bắn ra, và mũi khoan gãy thường văng mảnh. Đó là thứ bạn sẽ không muốn nhớ lại vì đã không đeo kính.
Câu hỏi thường gặp
Máy khoan tay có khoan được thép dày không?
Được, nhưng khó giữ thẳng và rất mệt. Với lỗ lớn trên thép dày, khoan mồi nhỏ trước và tăng dần cỡ mũi. Nếu phải khoan nhiều, máy khoan bàn hoặc đế khoan từ sẽ chính xác và an toàn hơn nhiều.
Vì sao lỗ khoan trên tấm mỏng bị méo hình tam giác?
Mũi khoan xoắn thường không định tâm tốt trên tấm mỏng và rung khi xuyên qua. Kẹp tấm chặt với miếng gỗ lót, hoặc dùng mũi khoan bậc hình tháp chuyên cho tôn mỏng sẽ ra lỗ tròn hơn.
Có cần mài lại mũi khoan không?
Mũi cùn mài lại được, và thợ lâu năm thường tự mài. Khó ở chỗ hai lưỡi phải đều nhau và đúng góc thoát. Mới tập thì có đồ gá mài mũi khoan, hoặc thay mũi mới cho việc quan trọng.
Dùng dầu nhớt xe thay dầu cắt được không?
Tạm được với thép đen khi không có gì khác, nhưng dầu cắt chuyên dụng làm mát và bôi trơn tốt hơn, ít khói hơn. Tránh dùng dầu có thể bốc khói nhiều khi nóng trong phòng kín.
Khoan bê tông và khoan kim loại dùng chung mũi được không?
Không nên. Mũi khoan bê tông có đầu hợp kim dẹt, làm để đập vỡ, không cắt kim loại tốt. Mũi khoan kim loại khoan vào bê tông sẽ cùn ngay. Mỗi loại vật liệu có mũi riêng.