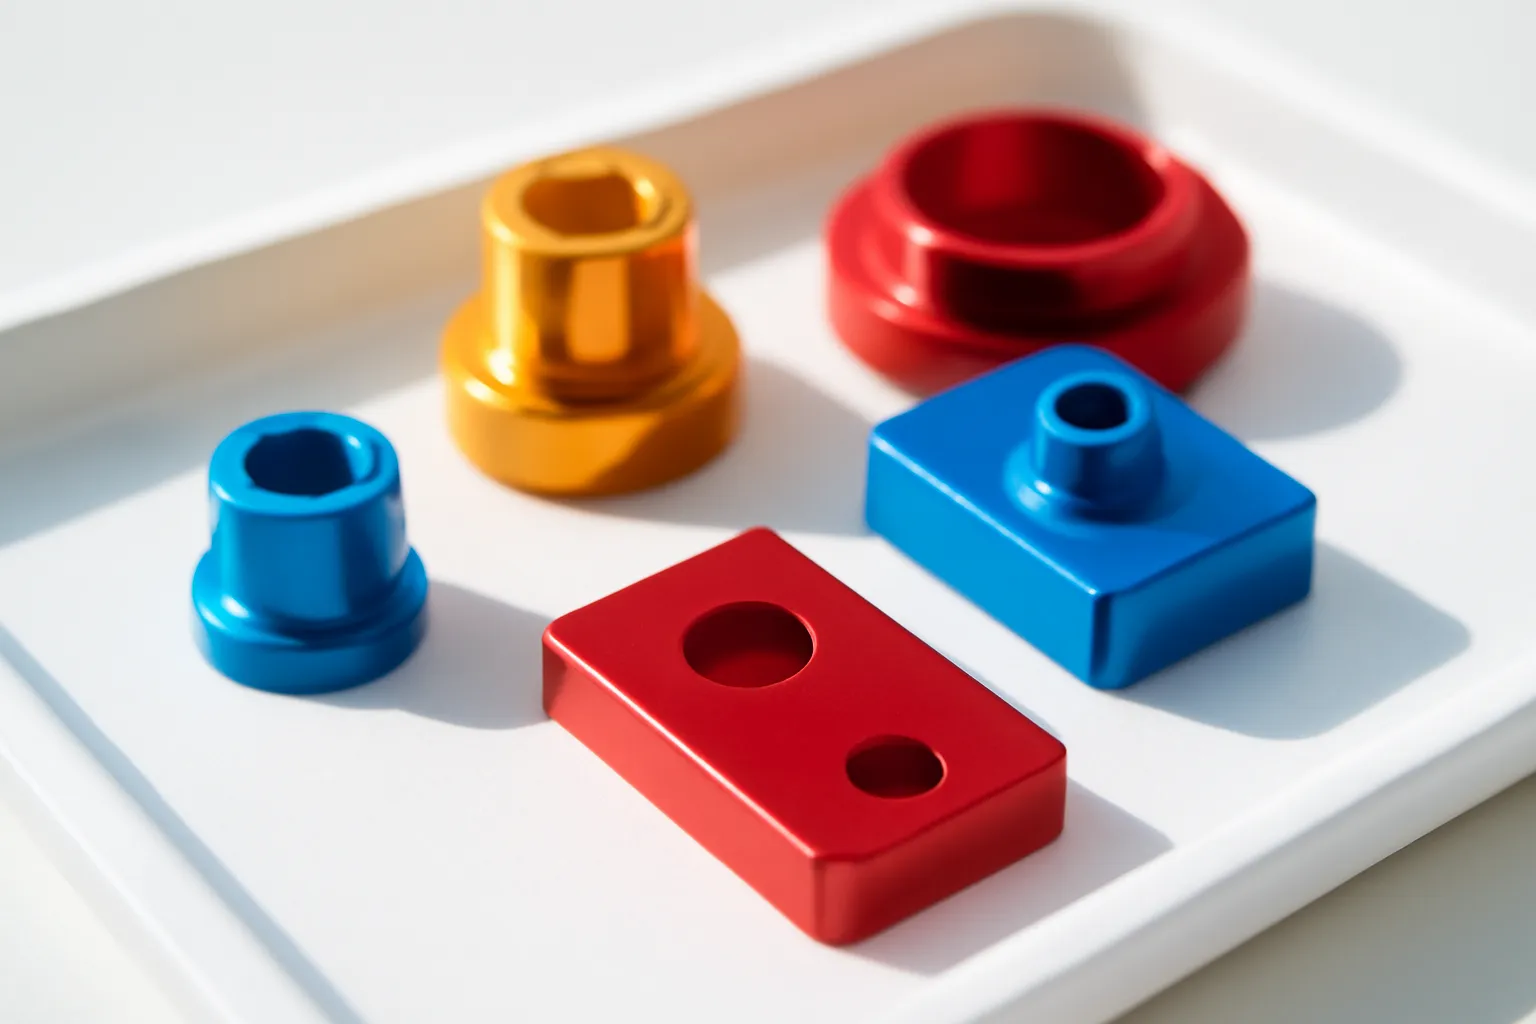
Mạ điện dùng dòng điện để đưa ion kim loại trong dung dịch bám thành một lớp mỏng lên bề mặt chi tiết, như mạ kẽm, mạ niken, mạ crôm. Anod nhôm thì ngược lại: dùng dòng điện nuôi dày lớp ô xít của chính nhôm, làm bề mặt cứng hơn, chống mòn hơn, và nhuộm màu được. Cả hai quy trình dùng axit, có khi dùng hợp chất kim loại nặng rất độc, và tạo nước thải nguy hại, nên với xưởng nhỏ, gửi cơ sở chuyên làm là lựa chọn đúng.
Chào bạn, đây là Nhà Chế Tạo. Những chi tiết nhôm màu xanh, đỏ, vàng trên xe đạp và máy móc, những con ốc sáng bóng, đều đi qua bể mạ. Tò mò muốn tự làm là điều tự nhiên. Tập này mình giải thích nguyên lý để bạn hiểu và đặt hàng cho đúng, nhưng sẽ không đưa công thức nào, vì lý do mình sẽ nói rõ.
Mạ điện: kim loại bay từ bể lên chi tiết
Trong bể mạ có dung dịch chứa ion của kim loại cần mạ. Chi tiết được nối vào cực âm của nguồn điện một chiều, một tấm kim loại khác nối vào cực dương. Dòng điện kéo ion kim loại tới bám lên bề mặt chi tiết, tạo thành lớp mạ.
Độ dày lớp mạ phụ thuộc dòng điện và thời gian. Lớp mạ bám đều hay không phụ thuộc hình dạng chi tiết: góc nhọn và cạnh lồi nhận nhiều hơn, hốc sâu nhận ít hơn.
Mạ có nhiều mục đích. Mạ kẽm để chống gỉ cho thép. Mạ niken cho bề mặt cứng và đẹp. Mạ crôm trang trí cho độ bóng gương. Mạ crôm cứng cho bề mặt chịu mài mòn như ty xi lanh.
Chất lượng lớp mạ quyết định phần lớn bởi khâu chuẩn bị: bề mặt phải sạch tuyệt đối dầu mỡ và ô xít. Đó là lý do bể mạ luôn có nhiều bể tẩy rửa trước nó.
Anod nhôm: nuôi dày lớp áo tự nhiên
Nhôm tự có một lớp ô xít rất mỏng. Anod hoá dùng nhôm làm cực dương trong một bể axit, dòng điện làm lớp ô xít mọc dày lên từ chính bề mặt nhôm, không phải phủ thêm vật liệu khác lên.
Lớp ô xít này cứng, chịu mài mòn và chống ăn mòn tốt hơn nhiều so với nhôm trần. Đặc biệt, nó có cấu trúc xốp với vô số lỗ li ti, nên trước khi bịt kín lỗ, có thể ngâm thuốc nhuộm để tạo màu.
Vì lớp ô xít mọc một phần vào trong và một phần ra ngoài bề mặt, kích thước chi tiết thay đổi một chút. Với lắp ghép chính xác, cần tính trước hoặc che những bề mặt không anod.
Không phải hợp kim nhôm nào cũng anod đẹp như nhau. Nhôm đúc nhiều silic thường cho màu xám, loang. Hỏi cơ sở anod về hợp kim của bạn trước.
Vì sao đây không phải việc làm ở nhà
Các bể mạ và anod dùng axit mạnh, kiềm mạnh, và nhiều quy trình mạ dùng những hợp chất cực độc, trong đó có loại gây ung thư, loại có thể gây tử vong khi hít hoặc nuốt một lượng nhỏ. Hơi và sương bốc lên từ bể khi có dòng điện cũng là nguồn nguy hiểm.
Quá trình điện phân còn sinh ra khí, có khí dễ cháy. Làm trong phòng kín là tự đặt mình vào rủi ro cháy nổ và ngộ độc.
Nước thải xi mạ chứa kim loại nặng và axit, thuộc diện chất thải nguy hại, đổ ra cống là gây ô nhiễm nghiêm trọng và vi phạm quy định môi trường. Cơ sở xi mạ hợp pháp phải có hệ thống xử lý nước thải và giấy phép.
Vì những lý do đó, mình sẽ không hướng dẫn pha bể hay quy trình. Hiểu nguyên lý để đặt hàng đúng là đủ cho người làm xưởng nhỏ.
Gửi chi tiết đi mạ, đi anod: chuẩn bị thế nào
Nói rõ mục đích: chống gỉ, trang trí, chịu mòn, hay màu sắc. Mục đích quyết định loại mạ và độ dày.
Nói rõ vật liệu: loại thép, loại nhôm, có mối hàn không. Mối hàn nhôm thường cho màu anod khác phần còn lại. Chi tiết có lỗ ren, hốc sâu, chỗ ghép chồng cần được báo, vì dung dịch có thể đọng lại bên trong.
Đánh dấu những bề mặt cần che, như lỗ lắp ổ bi, mặt tiếp điện, ren chính xác. Cơ sở mạ sẽ che trước khi nhúng.
Gia công xong hết mọi thứ trước khi gửi: khoan, taro, dũa, mài. Làm sau khi mạ sẽ phá lớp mạ. Và làm một chi tiết mẫu trước khi gửi cả lô.
Những lựa chọn thay thế an toàn cho xưởng nhỏ
Nếu mục đích là chống gỉ cho thép, sơn tốt, sơn giàu kẽm, hoặc gửi mạ kẽm nhúng nóng là những lựa chọn thực tế.
Nếu cần màu cho nhôm, sơn tĩnh điện cho lớp phủ bền nhiều màu. Nhiều chi tiết nhôm định hình mua sẵn đã anod trước.
Nếu cần bề mặt chống mòn, chọn vật liệu phù hợp ngay từ đầu, như thép đã nhiệt luyện, bạc đồng, nhựa kỹ thuật, thay vì tìm lớp phủ.
Người làm nghề giỏi không phải người tự làm mọi công đoạn, mà là người biết công đoạn nào nên giao cho người có đủ điều kiện làm an toàn.
Câu hỏi thường gặp
Mạ kẽm điện phân và mạ kẽm nhúng nóng khác nhau thế nào?
Mạ điện phân cho lớp kẽm mỏng, đều, bề mặt đẹp, hợp cho ốc vít, chi tiết nhỏ trong nhà. Mạ nhúng nóng nhúng thép vào kẽm nóng chảy, lớp dày hơn nhiều, bền ngoài trời lâu năm.
Anod nhôm có bị trầy không?
Lớp anod cứng hơn nhôm trần nhiều, nhưng vẫn có thể trầy khi va đập với vật cứng hơn, và lớp màu có thể phai dưới nắng lâu năm. Lớp anod cứng dày hơn cho chịu mòn tốt hơn.
Có thể anod lại chi tiết đã anod không?
Thường phải tẩy lớp anod cũ bằng hoá chất trước khi anod lại, việc này cơ sở anod làm được. Kích thước chi tiết sẽ thay đổi một chút sau mỗi lần.
Vì sao chi tiết mạ bị bong tróc?
Thường do bề mặt chưa sạch dầu mỡ, ô xít trước khi mạ, hoặc quy trình mạ không đúng. Khi đặt mạ, hỏi cơ sở về cách họ làm sạch và kiểm tra độ bám.
Tự mạ đồng cho đồ trang trí nhỏ có an toàn không?
Ngay cả những quy trình tưởng đơn giản cũng dùng hoá chất có hại và tạo chất thải cần xử lý. Nếu muốn tìm hiểu, hãy học ở cơ sở đào tạo có phòng thí nghiệm, người hướng dẫn và hệ thống xử lý chất thải, không làm ở nhà.