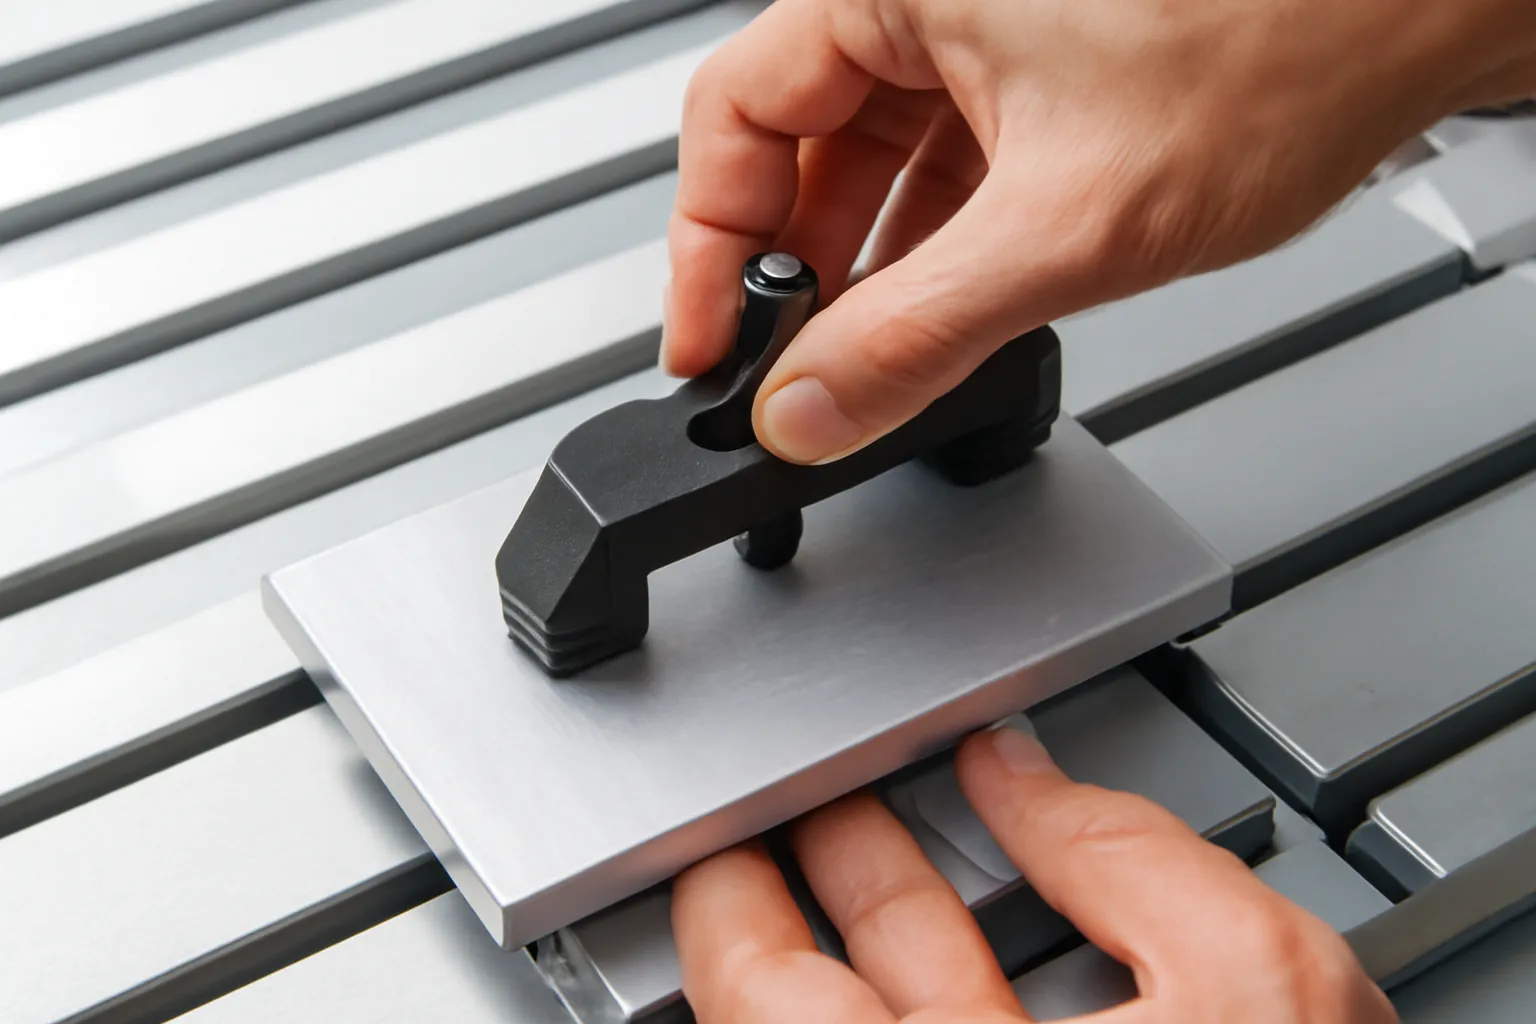
Phần lớn lỗi khi chạy máy CNC không nằm ở chương trình mà ở hai việc trước đó: kẹp phôi và đặt gốc toạ độ. Phôi phải kẹp đủ chặt để không rung, không bật, kẹp phải nằm ngoài đường dao đi, và gốc toạ độ phải đặt đúng điểm mà người lập chương trình đã chọn trên bản vẽ. Sai một trong hai, chương trình đúng tới đâu cũng cho ra phế phẩm.
Chào bạn, đây là Nhà Chế Tạo. Hỏi bất kỳ ai đã chạy máy CNC một thời gian, họ đều có một câu chuyện về lần dao đâm vào kẹp, hay lần phôi bay khỏi bàn giữa chừng. Mình cũng có. Tập này mình kể về hai bước mà người mới hay làm vội nhất, và cũng là hai bước quan trọng nhất.
Kẹp chặt: lực cắt lớn hơn bạn nghĩ
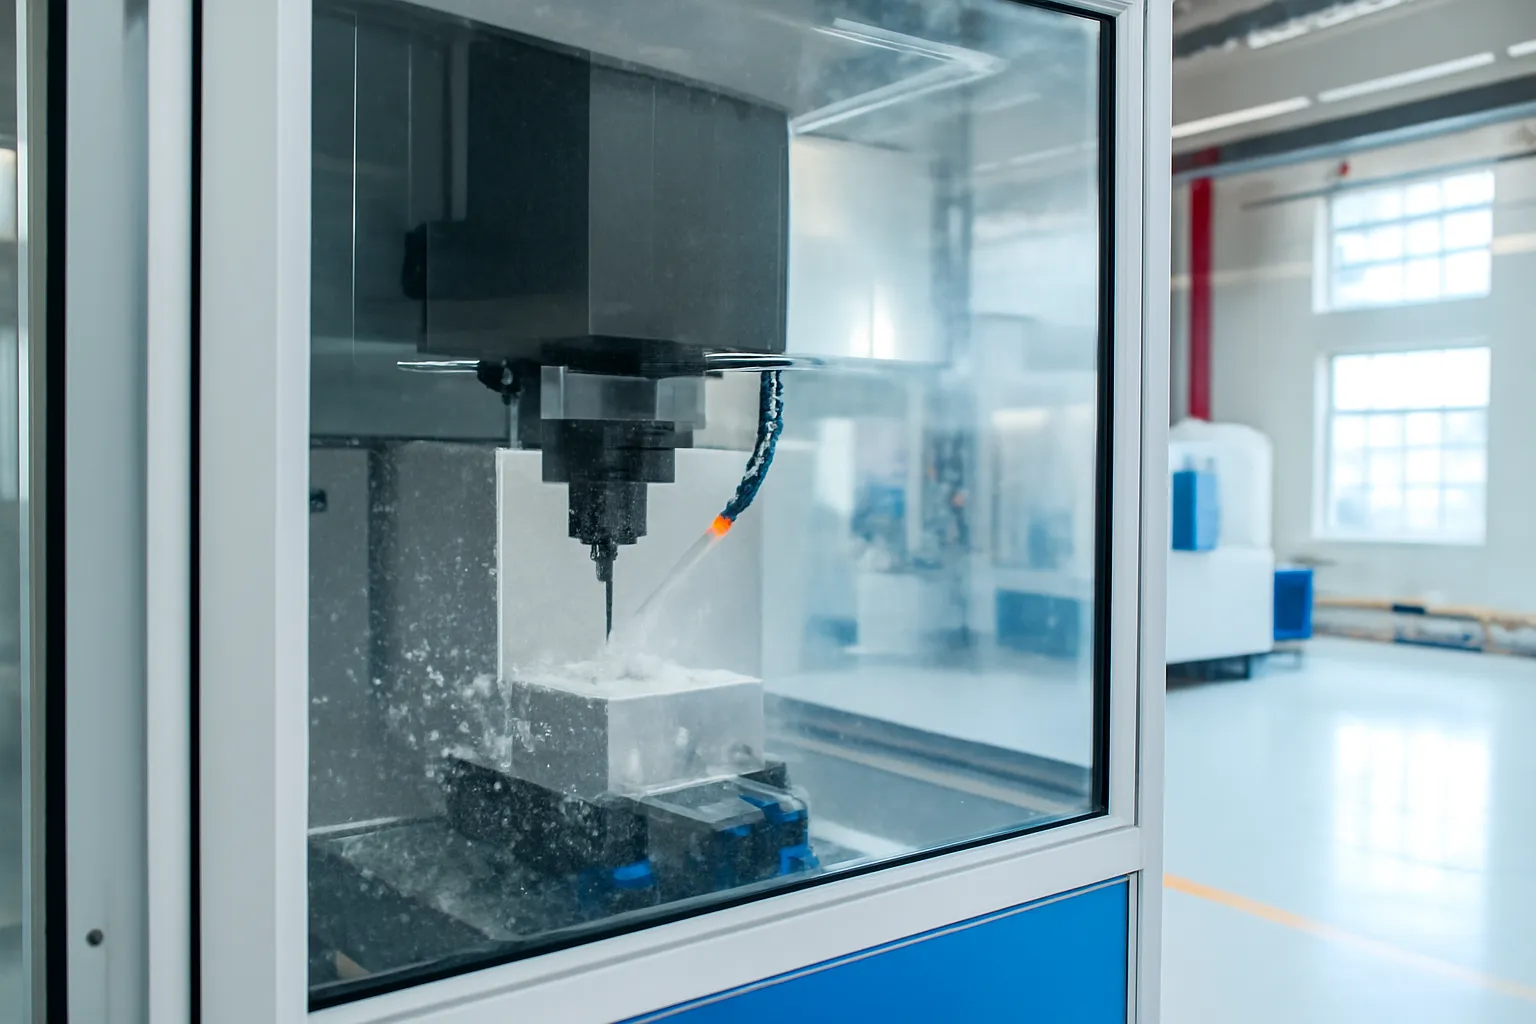
Dao phay quay nhanh tạo lực kéo phôi theo hướng quay và theo hướng ăn dao. Với gỗ, lực vừa phải. Với nhôm, lực đủ để kéo một tấm kẹp hờ chạy khỏi vị trí, và khi phôi xê dịch dù chỉ một chút, cả chi tiết sai.
Kẹp tốt là kẹp ở nhiều điểm, gần chỗ cắt, và phôi nằm áp phẳng trên bàn. Phôi cong vênh mà kẹp ép xuống, khi cắt xong nhả ra nó bật lại, kích thước sai.
Ê tô máy là cách kẹp chắc nhất cho khối nhỏ. Tấm mỏng rộng thì dùng kẹp bậc trên bàn rãnh chữ T, hoặc bắt vít xuyên qua phần thừa của tấm xuống tấm lót.
Tấm mỏng và dễ rung, như tấm nhôm mỏng, có thể dán xuống tấm lót phẳng bằng băng dính hai mặt loại dành cho gia công, kết hợp với keo dán giấy. Cách này giữ đều cả mặt, nhưng cần làm sạch và ép kỹ.
Kẹp phải tránh đường dao
Một trong những cú hỏng hay gặp nhất là dao đâm vào kẹp. Người đặt kẹp không nhìn đường dao, hoặc phần mềm không biết có kẹp ở đó.
Trước khi chạy, mở mô phỏng đường chạy dao và xem vùng dao đi, kể cả những đoạn dao di chuyển nhanh ở trên cao giữa các vùng cắt. Nhiều cú đâm xảy ra ở những đoạn di chuyển nhanh chứ không phải khi cắt.
Đặt độ cao an toàn trong phần mềm đủ cao để dao di chuyển qua trên đầu mọi kẹp. Nhiều người để độ cao an toàn thấp cho nhanh, rồi quên rằng đầu kẹp cao hơn mặt phôi.
Chạy thử trên không, với dao nâng cao, và đứng nhìn từ nhiều phía. Nếu dao đi gần kẹp, dừng lại và di chuyển kẹp hoặc sửa chương trình.
Tấm lót hy sinh và cắt xuyên
Khi cắt xuyên thủng một tấm ván ép hay nhựa, dao phải xuống thấp hơn mặt dưới phôi một chút để cắt sạch. Nếu phôi nằm thẳng trên bàn máy, dao sẽ cắt vào bàn.
Tấm lót hy sinh là một tấm ván MDF hoặc nhựa phẳng đặt giữa phôi và bàn máy. Dao cắt xuyên phôi và hằn nhẹ vào tấm lót. Tấm lót mòn dần thì phay phẳng lại mặt nó, hoặc thay.
Một kỹ thuật hay: phay phẳng mặt tấm lót ngay trên chính máy của bạn. Mặt tấm lót sau đó song song hoàn hảo với đường đi của dao, giúp mọi phôi đặt lên đều phẳng theo máy.
Khi cắt xuyên, các mảnh chi tiết rời ra có thể bị dao bắt và văng. Để lại những cầu nối nhỏ giữ chi tiết dính với tấm, sau khi máy dừng mới cắt rời bằng tay và dũa sạch.
Đặt gốc toạ độ: nói cho máy biết điểm không nằm ở đâu
Khi lập chương trình, bạn chọn một điểm trên chi tiết làm gốc, thường là một góc hoặc tâm của mặt trên phôi. Máy thì không biết phôi nằm ở đâu trên bàn. Đặt gốc là việc bạn di chuyển dao tới điểm đó trên phôi thật và bảo máy: đây là điểm không.
Hai chiều ngang có thể đặt bằng cách chạm mép phôi, dùng đầu dò cạnh, hoặc canh bằng mắt với phôi thô. Chiều đứng, tức độ cao mặt phôi, là chỗ nguy hiểm nhất: sai một chút là cắt quá sâu hoặc không chạm.
Cách thủ công phổ biến là hạ dao xuống sát mặt phôi và dùng một tờ giấy mỏng luồn qua, tới khi giấy bị kẹp nhẹ. Cách chính xác và an toàn hơn là cảm biến dò: một tấm kim loại có dây nối, dao chạm vào thì mạch đóng, máy tự dừng và ghi độ cao.
Mỗi lần thay dao, độ dài dao thò ra khác nhau, nên phải đặt lại chiều đứng. Quên bước này là lỗi kinh điển. Hãy tập thói quen: thay dao là dò lại mặt phôi.
Một danh sách kiểm tra trước khi bấm chạy
Phôi đã kẹp chặt chưa, đẩy thử bằng tay có xê dịch không. Kẹp nằm ở đâu so với đường dao. Độ cao an toàn trong chương trình có cao hơn đầu kẹp không.
Dao lắp đúng loại chương trình dùng chưa, thò ra bao nhiêu, đầu kẹp đã siết chưa. Gốc toạ độ ba chiều đã đặt và đúng với điểm gốc trong bản vẽ chưa.
Chạy thử trên không đã làm chưa. Tay đã ở gần nút dừng khẩn cấp chưa. Kính đã đeo chưa.
Danh sách này trông dài, nhưng làm quen chỉ mất vài phút. Vài phút đó rẻ hơn nhiều so với một con dao gãy, một tấm phôi hỏng, hay một cái bàn máy bị khoan thủng.
Câu hỏi thường gặp
Băng dính hai mặt có giữ nổi phôi nhôm khi phay không?
Với tấm mỏng, cắt nhẹ, loại băng dính dành cho gia công dán trên bề mặt sạch có thể giữ tốt. Với cắt nặng, phôi dày, cần kẹp cơ khí. Luôn thử trên một mẩu nhỏ trước.
Vì sao chi tiết CNC ra bị lệch vị trí so với bản vẽ?
Thường do gốc toạ độ đặt sai, phôi xê dịch trong lúc cắt vì kẹp lỏng, hoặc máy mất bước do quá tải. Kiểm tra cách đặt gốc, độ chặt kẹp và thông số cắt.
Cảm biến dò mặt phôi hoạt động thế nào?
Một tấm kim loại có độ dày biết trước nối dây với bộ điều khiển, kẹp dao nối với cực còn lại. Khi dao chạm tấm, mạch đóng, máy dừng và tính độ cao mặt phôi. Phải chắc dao và phôi dẫn điện tốt.
Có cần tấm lót hy sinh khi cắt nhôm không?
Khi cắt xuyên, cần có thứ gì đó dưới phôi để dao không cắt vào bàn. Có thể dùng tấm lót MDF hoặc nhựa. Với khối nhôm kẹp ê tô không cắt xuyên, không cần.
Phôi bị bật khỏi bàn khi đang cắt thì làm gì?
Bấm dừng khẩn cấp ngay, không thò tay vào. Chờ máy dừng hẳn mới kiểm tra. Sau đó xem lại cách kẹp và thông số cắt, vì phôi bật thường do kẹp không đủ hoặc ăn dao quá mạnh.