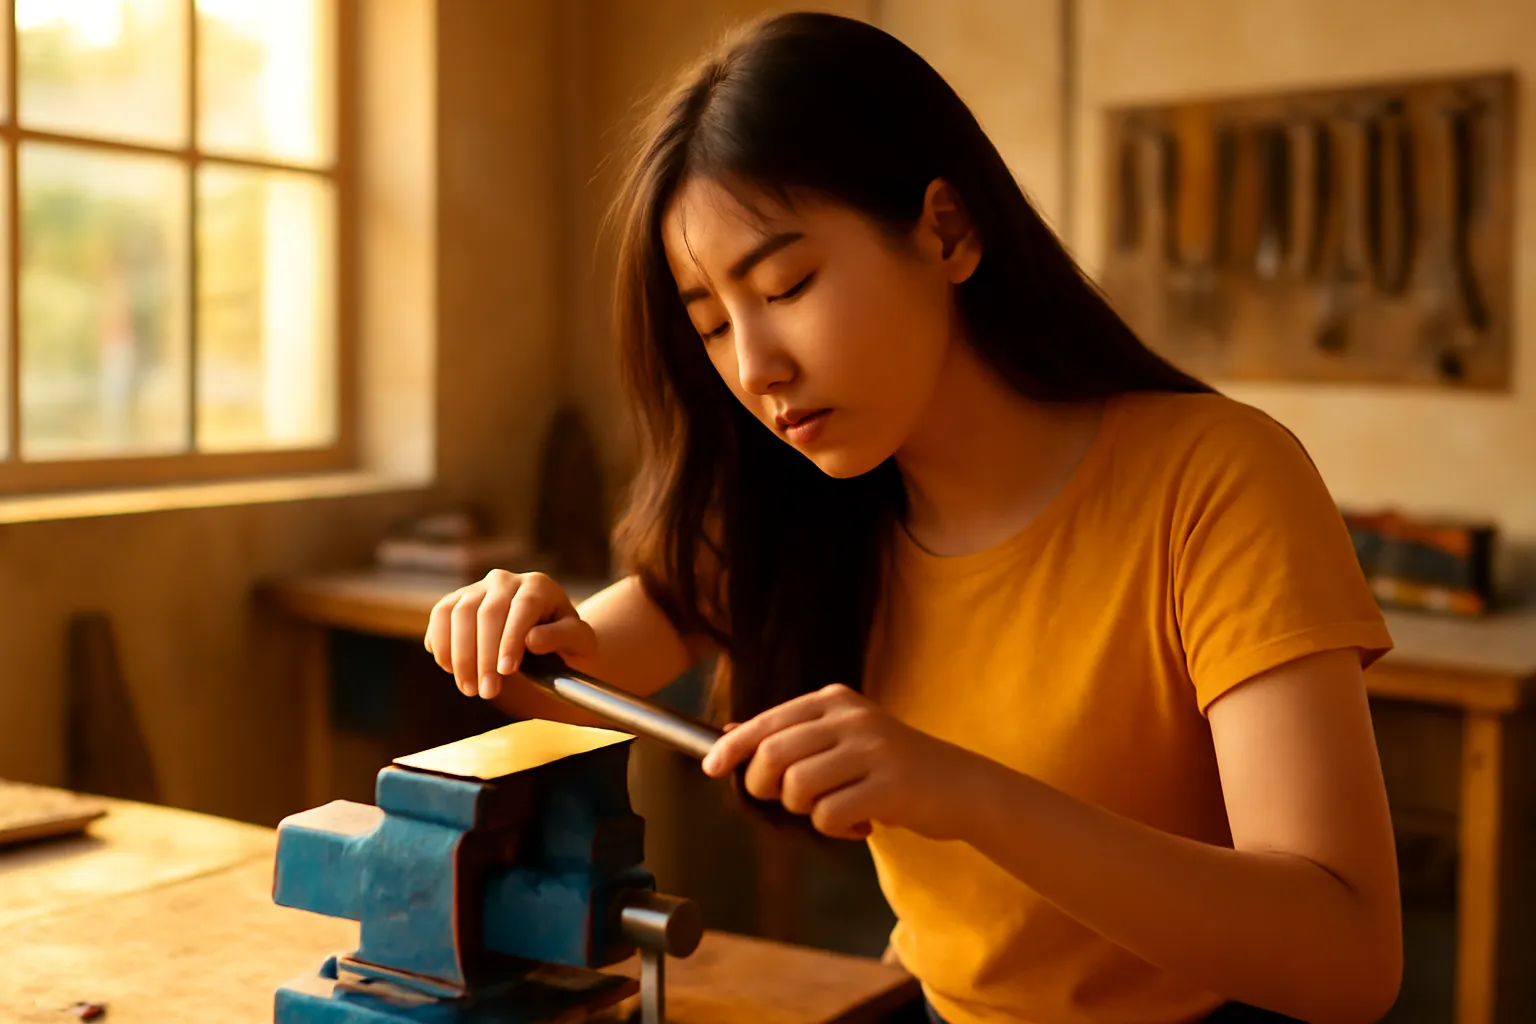
Hoàn thiện một chi tiết kim loại bằng tay đi theo đúng một thứ tự: dũa để bỏ bavia và sửa hình, giấy nhám từ thô tới mịn để xoá vết dũa, cuối cùng mới đánh bóng. Nhảy cóc một bước, ví dụ từ dũa thô sang đánh bóng luôn, thì vết xước sâu của bước trước sẽ hiện ra rõ hơn dưới lớp bóng.
Chào bạn, đây là Nhà Chế Tạo. Có một sự thật hơi phũ trong nghề: người ta đánh giá món đồ của bạn qua cạnh và bề mặt trước khi biết nó chạy tốt tới đâu. Một cái giá đỡ cắt xong còn nguyên cạnh sắc, bavia lởm chởm, nhìn là thấy làm vội. Tập này mình nói về những công việc tay chân tưởng như chẳng có gì để học, mà thật ra rất có nghề.
Dũa: cầm đúng và dũa đẩy chứ không dũa kéo
Răng dũa được làm để cắt theo chiều đẩy ra. Kéo về thì răng chỉ cọ và mòn đi. Người mới hay dũa qua lại như cưa, vừa mệt vừa làm hỏng dũa. Đẩy tới có lực, nhấc nhẹ hoặc giảm lực khi kéo về.
Tay thuận cầm cán, tay kia đặt lên đầu dũa để giữ nó phẳng. Cái khó của dũa phẳng là giữ cho dũa không bập bênh: đầu hành trình tay trước đè nhiều hơn, cuối hành trình tay sau đè nhiều hơn, để dũa luôn nằm ngang. Không làm vậy, mặt dũa ra sẽ bị vồng giữa.
Chi tiết kẹp trong ê tô ngang tầm khuỷu tay. Kẹp thấp quá bạn phải cúi, cao quá bạn không đè được lực. Nhớ lót má ê tô bằng tấm nhôm hoặc đồng mềm để khỏi in răng ê tô lên chi tiết.
Dũa có loại thô, loại vừa, loại mịn. Bắt đầu bằng dũa thô để bỏ nhiều vật liệu, chuyển sang mịn khi gần tới vạch. Dũa mịn làm việc trên nhôm thì dễ bị kẹt phoi, dùng bàn chải dũa cọ sạch thường xuyên, và xoa một chút phấn lên mặt dũa sẽ đỡ kẹt.
Bavia và cạnh sắc: bước nhỏ tránh chuyện lớn
Bavia là phần mép kim loại bị kéo ra khi cắt, khoan, dũa. Nó nhỏ nhưng sắc như dao cạo. Bavia không chỉ làm đứt tay, nó còn làm chi tiết lắp không khít, làm ren vít vào khó, làm dây điện luồn qua lỗ bị cứa đứt vỏ.
Mỗi lỗ khoan nên vát nhẹ cả hai miệng. Một mũi khoan to hơn xoay tay vài vòng, hoặc dụng cụ vát mép chuyên dụng, là đủ. Mỗi cạnh cắt nên được dũa hoặc đánh một đường vát nhỏ.
Có một nguyên tắc thợ hay nói: phá hết cạnh sắc trừ khi bản vẽ yêu cầu giữ. Một đường vát nhỏ chẳng tốn bao công, nhưng làm chi tiết an toàn khi cầm, và sơn bám tốt hơn ở cạnh, vì sơn luôn mỏng đi ở cạnh sắc.
Với ống và thép hộp cắt ra, miệng ống bên trong cũng có bavia. Dùng dũa tròn hoặc dao nạo để làm sạch, nhất là khi ống sẽ luồn dây hoặc dẫn nước.
Giấy nhám: tăng dần độ mịn và đổi hướng
Giấy nhám được đánh số theo độ hạt: số càng nhỏ càng thô, số càng lớn càng mịn. Mỗi bước lên một cấp nên xoá hết vết xước của cấp trước. Nhảy quá xa, ví dụ từ loại rất thô sang loại rất mịn, bạn sẽ chà mãi không hết vết cũ.
Một mẹo đơn giản để biết đã xoá hết vết chưa: mỗi cấp chà theo một hướng vuông góc với cấp trước. Khi nhìn thấy chỉ còn vết theo hướng mới, bạn biết cấp trước đã bị xoá sạch.
Muốn mặt phẳng thật, đừng chà bằng tay trần trên giấy. Quấn giấy nhám quanh một khối gỗ phẳng, hoặc đặt tờ giấy nhám lên một mặt kính dày và đẩy chi tiết trên đó. Tay trần luôn làm tròn cạnh.
Chà ướt với nước hoặc dầu, với loại giấy nhám chịu nước, giúp hạt không bị kẹt, bề mặt mịn hơn, và quan trọng là bụi kim loại không bay lên.
Đánh bóng: từ mờ mịn tới sáng gương
Đánh bóng là dùng một hợp chất mài cực mịn trên bánh vải hoặc nỉ. Nó không bỏ vật liệu đáng kể, mà làm phẳng những vết xước li ti còn lại để bề mặt phản chiếu ánh sáng.
Nếu bề mặt chưa được chà nhám mịn đều, đánh bóng chỉ làm các vết xước sâu sáng lên và nổi bật hơn. Nên phần lớn công của một bề mặt gương nằm ở bước giấy nhám, không phải ở bước đánh bóng.
Bánh đánh bóng gắn trên máy mài hoặc máy khoan quay nhanh là dụng cụ có thể giật chi tiết khỏi tay và quăng đi. Luôn đưa chi tiết vào phần dưới của bánh, ở phía bánh quay xuống, và không để cạnh chi tiết hướng ngược chiều quay. Không đeo găng vải, và đeo kính.
Nhôm và đồng đánh bóng rất đẹp nhưng sẽ xỉn lại theo thời gian. Muốn giữ lâu, phủ một lớp sáp hoặc sơn bóng trong.
Khi nào không cần làm bóng?
Không phải chi tiết nào cũng cần bóng. Chi tiết sắp đem sơn cần bề mặt hơi nhám để sơn bám. Đánh bóng rồi mới sơn là phí công, có khi còn làm sơn dễ bong.
Chi tiết trượt, như trục trong bạc lót, cần bề mặt mịn đều, nhưng bóng gương không nhất thiết tốt hơn. Một bề mặt mịn có vân chéo nhẹ giữ được dầu bôi trơn tốt hơn.
Chi tiết trong máy, không ai nhìn thấy, chỉ cần sạch bavia và không cạnh sắc. Thời gian đó để dành cho những chỗ quan trọng.
Biết khi nào dừng cũng là tay nghề. Người làm đồ đẹp không phải người đánh bóng mọi thứ, mà là người biết bề mặt nào cần gì.
Câu hỏi thường gặp
Dũa bị kẹt phoi nhôm thì làm sao?
Dùng bàn chải dũa hoặc một mẩu đồng dẹt cạo theo hướng răng. Xoa phấn lên mặt dũa trước khi dũa nhôm giúp phoi ít bám. Dũa riêng cho nhôm cũng là thói quen tốt.
Có dùng máy chà nhám cầm tay cho kim loại được không?
Được, và nhanh hơn nhiều với mặt rộng. Nhưng máy dễ làm tròn cạnh và tạo vết không đều nếu giữ không phẳng. Với chi tiết nhỏ cần chính xác, làm tay trên mặt phẳng vẫn kiểm soát tốt hơn.
Vì sao sau khi đánh bóng vẫn thấy vết xước?
Vì bước giấy nhám chưa xoá hết vết xước của cấp thô. Đánh bóng không xoá được vết sâu. Quay lại cấp giấy nhám còn thấy vết, làm đều, rồi lên dần.
Hợp chất đánh bóng màu khác nhau có ý nghĩa gì?
Thường mỗi màu ứng với một độ mịn và loại vật liệu, tuỳ nhà sản xuất. Đọc hướng dẫn trên sản phẩm, dùng loại thô trước, mịn sau. Mỗi loại nên có bánh vải riêng để không lẫn hạt.
Bụi khi mài và đánh bóng có hại không?
Có, bụi kim loại và hạt mài mịn không nên hít vào. Đeo khẩu trang lọc bụi, làm ở nơi thông gió, chà ướt khi có thể. Rửa tay trước khi ăn uống.