Thiết kế chi tiết để in 3D lắp ghép cho vừa thì nhớ bốn điều: chừa khe hở rộng hơn so với gia công kim loại, tránh phần nhô lơ lửng bằng cách vát cạnh, làm thành đủ dày quanh mọi lỗ vít, và đừng vặn vít thẳng vào nhựa nếu phải tháo lắp nhiều, mà dùng đai ốc chôn hoặc ống ren đồng gắn bằng nhiệt.
Chào bạn, đây là Nhà Chế Tạo. Vẽ một chi tiết đẹp trên màn hình thì dễ. Vẽ một chi tiết mà máy in ra lắp vừa ngay lần đầu, không phải dũa, không phải in lại, là một kỹ năng riêng. Tập này mình gom lại những điều người thiết kế cho in 3D học được sau vài chục lần in hỏng.
Khe hở: vì sao lỗ mười milimét không vừa trục mười milimét
Máy in đắp nhựa thành những đường có bề rộng nhất định. Khi vẽ vòng tròn nhỏ, nhựa có xu hướng bị kéo vào trong, lỗ hụt đi. Mặt ngoài thì có thể phình nhẹ. Cộng lại, hai chi tiết vẽ vừa khít sẽ không lắp được.
Khe hở cần chừa phụ thuộc máy của bạn, nhựa, và kiểu lắp. Không có con số chung cho mọi máy. Cách đúng là in một bản thử nhỏ: một tấm có nhiều lỗ với khe hở tăng dần, và một chốt. Thử chốt vào từng lỗ, bạn biết ngay máy mình cần bao nhiêu cho lắp lỏng, lắp vừa, lắp chặt.
Ghi con số đó lại, dán cạnh máy. Mỗi khi đổi nhựa hay đổi đầu phun, in lại bản thử.
Với lắp chặt, nhựa in dễ nứt dọc lớp khi ép. Thay vì ép khít, nhiều người thiết kế có rãnh xẻ hoặc gân mỏng để chi tiết có chỗ đàn hồi.
Phần nhô lơ lửng: vát thay vì bo
Máy in không đắp được nhựa vào không khí. Mỗi lớp cần lớp dưới đỡ. Một phần nhô ra ngang hoàn toàn sẽ cần giá đỡ, hoặc sẽ bị xệ.
Cạnh dưới của một chi tiết, chỗ tiếp xúc bàn in, nếu bo tròn thì phần đầu của đường bo gần như nằm ngang, lơ lửng. Thay bằng vát bốn mươi lăm độ, máy in đẹp mà không cần giá đỡ. Bo tròn để dành cho cạnh trên và cạnh đứng.
Lỗ ngang có thể thiết kế hình giọt nước ngược, đỉnh nhọn ở trên. Nhìn hơi lạ, nhưng in ra sạch, và nếu cần tròn thì khoan lại.
Những khe hẹp, cầu nối ngắn giữa hai trụ, máy in qua được mà không cần đỡ nếu khoảng cách không quá dài. In một bản thử cầu nối để biết giới hạn máy mình.
Thành dày và lỗ vít: đừng để chi tiết nứt khi siết
Thành quá mỏng thì phần mềm cắt lớp có thể bỏ qua, hoặc in ra chỉ một đường, yếu và dễ vỡ. Làm thành dày ít nhất vài lần bề rộng đường in, để có đủ viền.
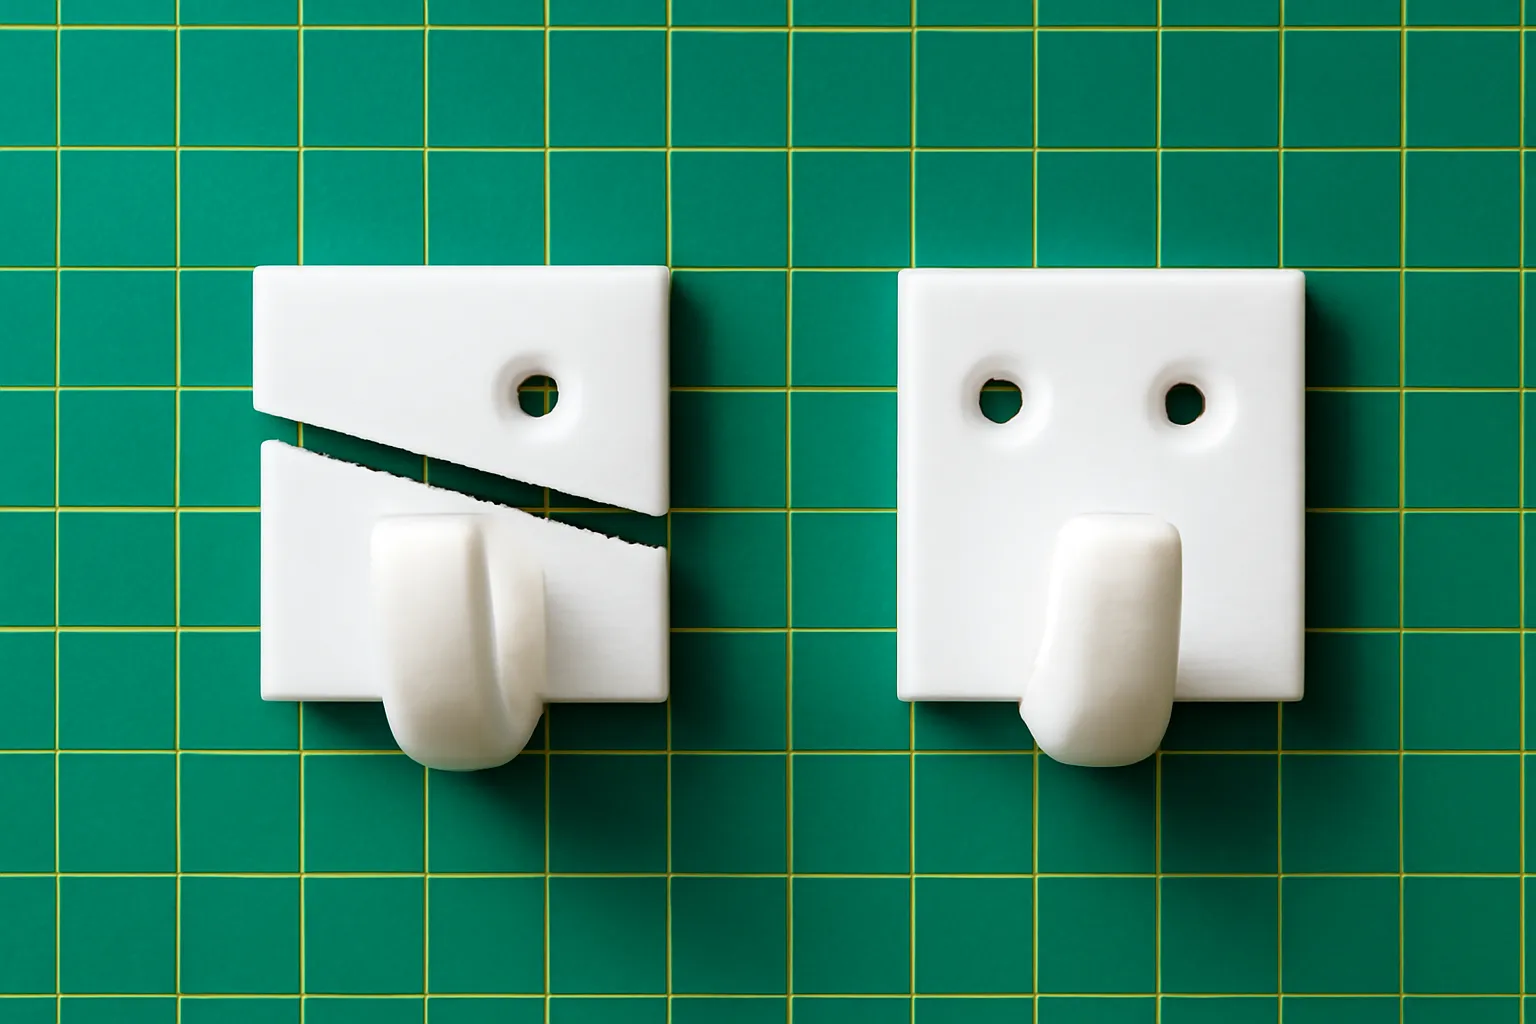
Quanh lỗ bắt vít, để một vòng thịt nhựa đủ dày. Vít siết vào tạo lực đẩy ra ngoài, vòng nhựa mỏng sẽ nứt theo lớp.
Vít tự ren vặn thẳng vào nhựa in dùng được cho chi tiết lắp một lần. Nếu phải tháo lắp nhiều, ren nhựa sẽ mòn. Hai cách tốt hơn: chừa một hốc lục giác để chôn đai ốc thép, hoặc gắn ống ren đồng có khía bằng cách dùng mỏ hàn nóng ấn vào lỗ.
Ống ren đồng gắn nhiệt cho mối ren bền, tháo lắp nhiều lần vẫn tốt. Lỗ cho nó phải đúng kích thước nhà sản xuất khuyên, và khi ấn thì giữ thẳng, không ấn quá sâu. Cẩn thận với mỏ hàn nóng và khói nhựa.
Khớp lắp tự khoá, bản lề và lò xo bằng nhựa
Khớp lắp tự khoá, loại có ngàm nhựa bật vào rãnh, rất tiện cho vỏ hộp không cần vít. Nhưng ngàm phải được in sao cho lực uốn chạy dọc lớp, nếu không nó gãy ngay lần đầu.
Ngàm nên dài và thon dần về đầu để phân bố ứng suất. Ngàm ngắn cứng dễ gãy ở gốc. Bo gốc ngàm thay vì góc vuông sắc.
Bản lề in liền có thể in được với khe hở hợp lý, nhưng thường dễ kẹt. Bản lề dùng chốt kim loại xuyên qua bền hơn nhiều.
Lò xo bằng nhựa in dùng được cho lực nhẹ, nhưng nhựa bị mỏi và biến dạng dần dưới tải liên tục. Chỗ cần lực lò xo ổn định lâu dài, dùng lò xo thép.
Thiết kế cho sửa chữa và lặp lại
Chi tiết in hiếm khi đúng ngay lần một. Thiết kế sao cho dễ sửa: dùng thông số có tên trong phần mềm vẽ, như độ dày thành, khe hở, đường kính lỗ, để đổi một con số là cả mô hình cập nhật.
Tách phần chịu lực và phần trang trí. Nếu phải in lại, chỉ in lại phần hỏng.
In thử những phần khó trước, tách riêng ra khỏi mô hình lớn. Muốn biết cái ngàm có bật được không, in riêng cái ngàm đó trong vài phút, đừng in cả vỏ hộp mất ba tiếng.
Và giữ lại các bản thử hỏng, ghi chú lên đó. Một hộp bản thử cũ là cuốn sổ tay kinh nghiệm quý nhất của người thiết kế cho in 3D.
Câu hỏi thường gặp
Phần mềm vẽ nào hợp cho người mới thiết kế in 3D?
Có nhiều phần mềm vẽ ba chiều miễn phí hoặc có bản cho người học, từ loại kéo thả khối đơn giản tới loại vẽ theo thông số. Loại vẽ theo thông số hợp hơn cho chi tiết kỹ thuật vì sửa kích thước dễ. Chọn loại có cộng đồng hướng dẫn tiếng Việt nếu được.
Làm sao biết máy in của mình cần khe hở bao nhiêu?
In một bản thử có nhiều lỗ và chốt với khe hở tăng dần, thử lắp và ghi lại. Mỗi máy, mỗi loại nhựa có con số riêng. Đừng dựa vào con số người khác chia sẻ mà không thử.
Có in ren trực tiếp được không?
Được với ren to và bước lớn, như nắp lọ. Ren nhỏ như vít máy thông thường in ra thường không chính xác. Nên in lỗ trơn rồi taro, dùng đai ốc chôn hoặc ống ren đồng.
Vì sao ngàm khoá của vỏ hộp in 3D hay gãy?
Thường do in sai hướng khiến lực uốn kéo tách lớp, ngàm quá ngắn hoặc gốc ngàm vuông sắc. In ngàm nằm để lớp chạy dọc ngàm, làm ngàm dài hơn và bo gốc.
Chi tiết in có cần vát mép lỗ không?
Nên vát nhẹ miệng lỗ để vít và trục vào dễ, và để lớp đầu loe ra không làm hẹp miệng lỗ. Vát cũng làm chi tiết trông gọn và bớt sắc cạnh.