Lớp đầu tiên không bám bàn in thường vì năm lý do: đầu phun cách bàn quá xa, mặt bàn dính dầu từ ngón tay, bàn chưa được cân hoặc không phẳng, nhiệt độ bàn không hợp loại nhựa, hoặc có gió lùa làm nhựa nguội nhanh. Phần lớn trường hợp chỉ cần chỉnh lại khoảng cách đầu phun và lau sạch bàn là hết.
Chào bạn, đây là Nhà Chế Tạo. Nếu có một lỗi in 3D mà mọi người đều gặp, thì đó là lỗi này. Bạn đợi máy nóng, bấm in, vài phút sau thấy đường nhựa bị đầu phun kéo lê thành một mớ bùi nhùi. Tin vui là lớp đầu đúng thì phần còn lại gần như tự ổn. Tập này mình nói về vài milimét quan trọng nhất của mỗi bản in.
Khoảng cách đầu phun: thủ phạm số một
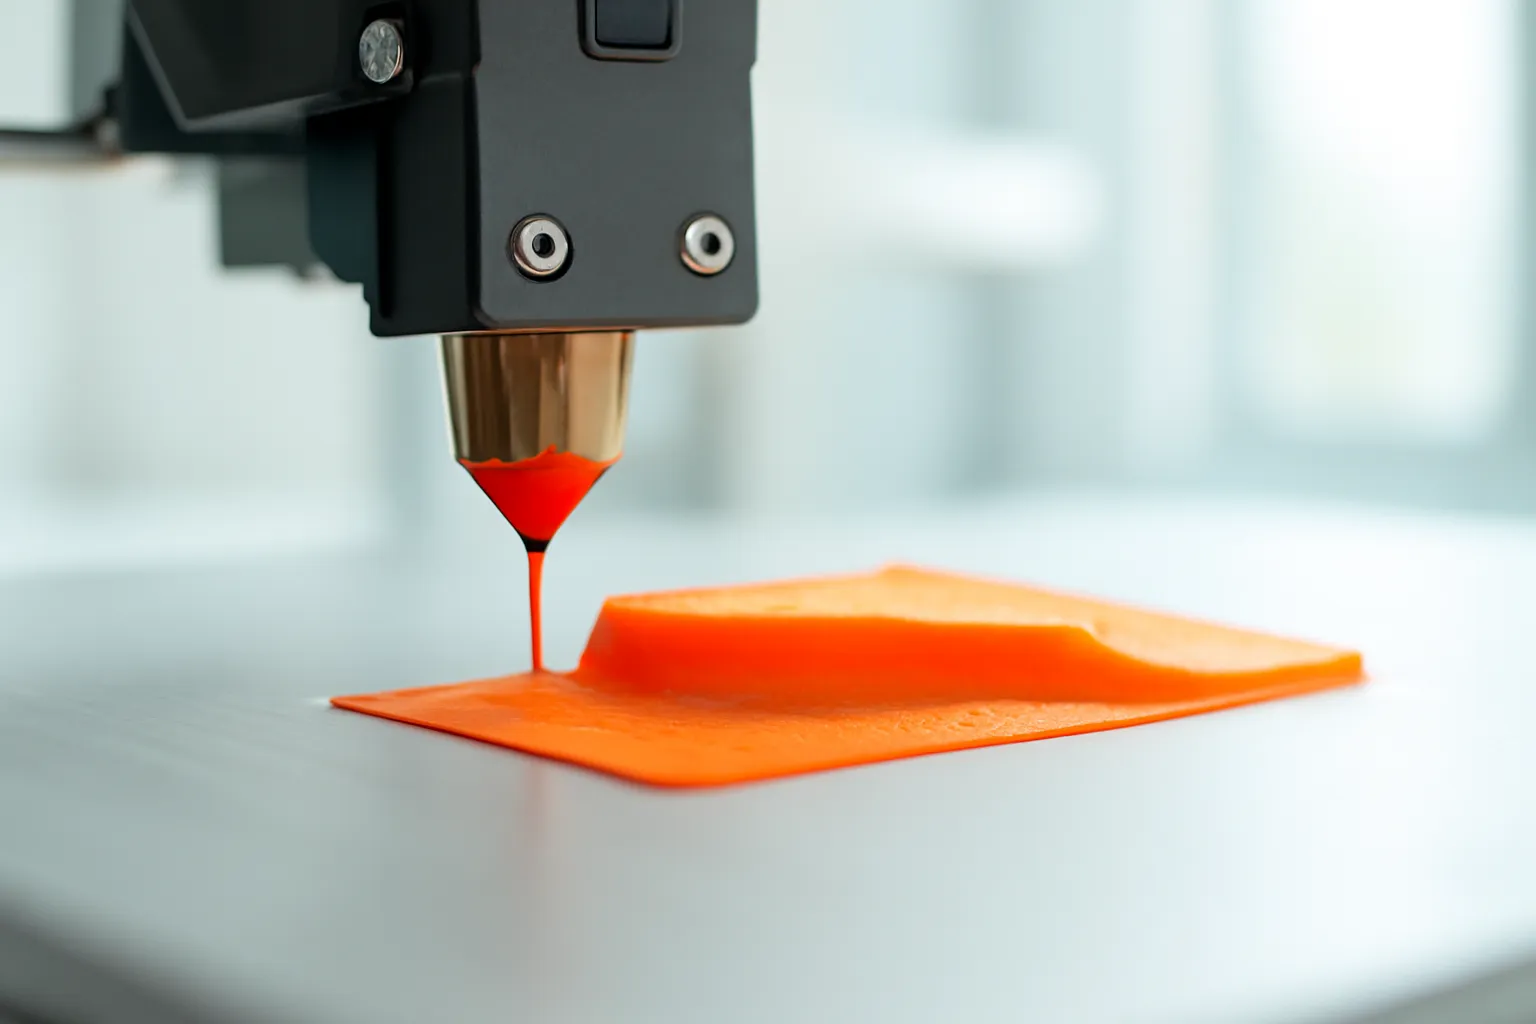
Lớp đầu phải được ép nhẹ xuống bàn in để bám. Nếu đầu phun quá cao, đường nhựa ra tròn như sợi mì nằm trên mặt bàn, chỉ chạm một đường mảnh, không bám. Nếu quá thấp, nhựa không ra được hoặc bị nghiền thành lớp mỏng trong suốt, bàn bị cào.
Lớp đầu đúng nhìn hơi dẹt, các đường nằm sát nhau, liền thành một mặt phẳng, không có khe giữa các đường, cũng không có gờ nổi lên.
Nhiều máy có cảm biến tự đo bàn, nhưng vẫn cần một con số bù khoảng cách giữa cảm biến và đầu phun. Con số đó thường cần chỉnh tay lúc đầu, và sau khi thay đầu phun hay tháo lắp gì.
Cách chỉnh thực tế: in một hình vuông mỏng một lớp, trong lúc in chỉnh dần độ cao cho tới khi thấy lớp nhựa đẹp. Chạm tay lên mặt sau khi nguội: mặt mịn đều, không gờ, là đúng.
Mặt bàn sạch: dầu tay vô hình
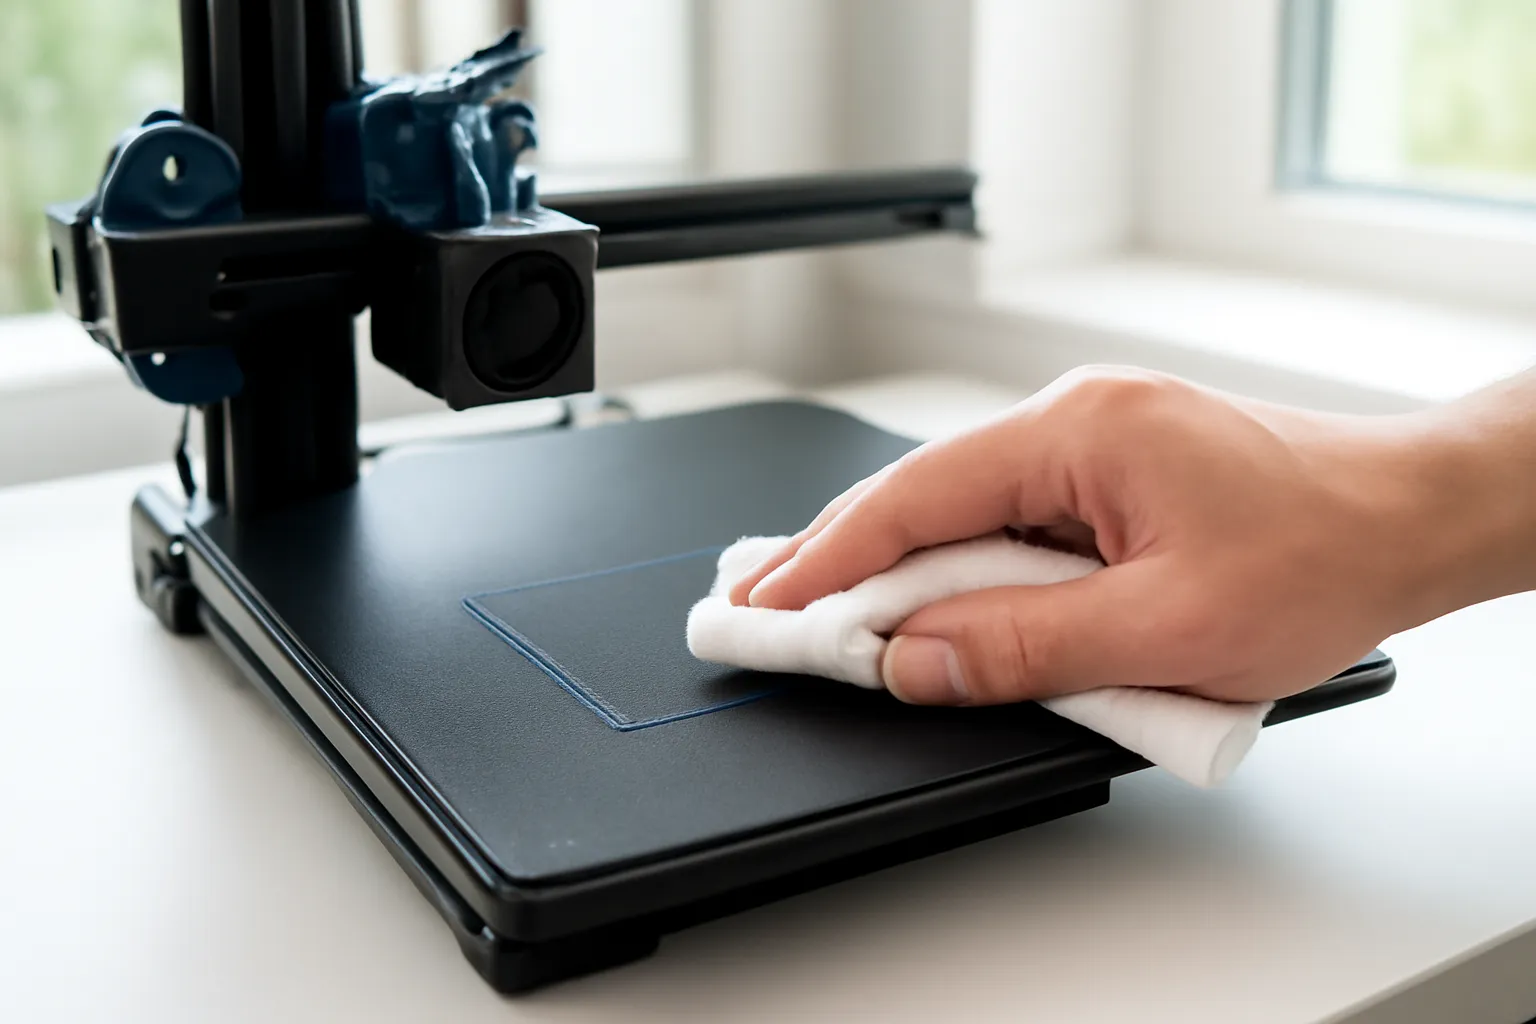
Mỗi lần bạn gỡ chi tiết ra, ngón tay chạm vào bàn in. Dầu trên da để lại một lớp mỏng mà mắt không thấy. Chỗ đó nhựa sẽ không bám. Người ta hay thấy lớp đầu bong đúng ở một vùng, lần nào cũng chỗ đó, và đó thường là chỗ hay cầm.
Lau bàn bằng cồn trước mỗi lần in là thói quen tốt với nhiều loại bề mặt. Thỉnh thoảng rửa bàn bằng nước ấm và xà phòng rửa chén, lau khô, vì cồn chỉ lau được một phần dầu.
Tránh chạm tay vào mặt bàn sau khi đã lau. Gỡ chi tiết bằng cách uốn nhẹ tấm bàn nếu là loại tấm thép dẻo, hoặc dùng dao gạt mỏng.
Keo dán giấy dạng thỏi hoặc các loại phủ chuyên dụng giúp bám tốt hơn với một số nhựa, và cũng giúp tách ra dễ hơn với nhựa bám quá chặt. Đọc hướng dẫn cho loại mặt bàn của bạn, vì có mặt bàn không nên phủ gì.
Cân bàn, bàn cong và cơ khí của máy
Bàn in phải song song với mặt phẳng đầu phun di chuyển. Nếu một góc bàn cao hơn, lớp đầu sẽ dày ở góc này và mỏng hoặc hở ở góc kia.
Máy cân tay có núm vặn ở các góc. Cách phổ biến là dùng một tờ giấy mỏng luồn dưới đầu phun ở từng góc, vặn cho tới khi giấy kéo ra có hơi cọ. Làm khi bàn và đầu phun đã nóng, vì kim loại giãn nở làm khoảng cách thay đổi.
Có những bàn in không phẳng, lõm giữa hoặc vồng giữa. Cảm biến tự đo nhiều điểm và bù phần mềm giúp được nhiều. Nhưng nếu bàn cong nặng, thay bàn hoặc thay tấm mặt.
Kiểm tra cả những thứ cơ khí: bánh xe lăn trên thanh ray có lỏng không, trục vít nâng hạ có bị cong không, khung có vặn không. Lớp đầu tệ đôi khi là triệu chứng của khung máy lỏng lẻo.
Nhiệt độ bàn, tốc độ lớp đầu và gió lùa
Mỗi loại nhựa có khoảng nhiệt độ bàn phù hợp mà nhà sản xuất ghi trên cuộn. Bàn quá lạnh, nhựa co lại và bong. Bàn quá nóng với PLA, lớp dưới mềm quá, chân chi tiết loe phình ra.
Lớp đầu nên in chậm hơn hẳn các lớp sau, để nhựa có thời gian ép và bám. Nhiều phần mềm đặt sẵn, nhưng hãy kiểm tra. Quạt làm mát cũng thường tắt hoặc yếu ở lớp đầu.
Gió là kẻ thù thầm lặng. Quạt trần, điều hoà thổi thẳng, cửa sổ mở, làm một góc chi tiết nguội nhanh hơn và cong lên. Với ABS, gió gần như chắc chắn làm hỏng bản in. Che máy bằng hộp hoặc đặt ở góc kín gió.
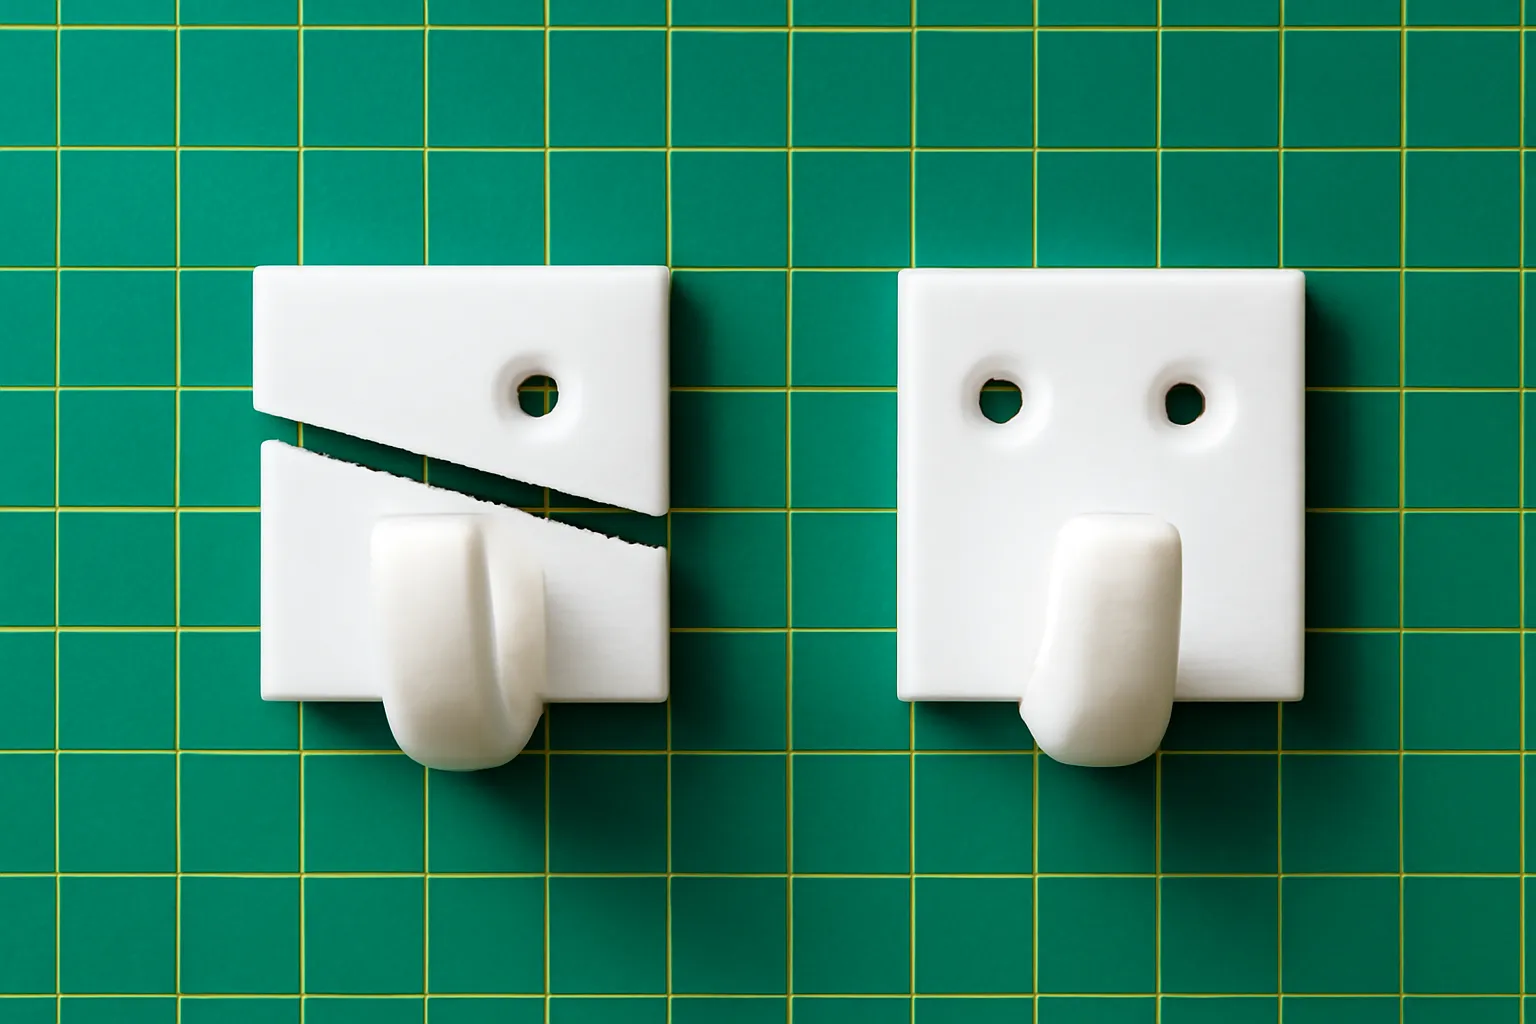
Chi tiết có góc vuông sắc và mặt đáy lớn dễ cong góc nhất. Thêm một đường viền phụ mỏng bao quanh đáy, hoặc những đĩa tròn nhỏ ở các góc, tăng diện tích bám và giữ góc không vểnh lên. Bẻ bỏ sau khi in.
Quy trình kiểm tra khi lớp đầu hỏng
Khi lớp đầu hỏng, mình kiểm theo thứ tự từ rẻ tới đắt. Một, bàn đã lau chưa. Hai, khoảng cách đầu phun có đúng không, nhìn lớp đầu là biết. Ba, nhiệt độ bàn và đầu phun đúng loại nhựa chưa.
Bốn, có gió không. Năm, nhựa có bị ẩm không, nghe tiếng lách tách. Sáu, bàn có cân không, xem lớp đầu có đều ở cả bốn góc không.
Chỉ sau đó mới nghĩ tới thay bàn, thay đầu phun, nâng cấp phần cứng. Phần lớn lỗi dừng lại ở bước một hoặc hai.
Đứng xem máy in lớp đầu tiên của mỗi bản in là thói quen đáng giữ. Năm phút đứng xem tiết kiệm được cả đêm in hỏng và một đống nhựa rối.
Câu hỏi thường gặp
Có cần cân bàn in trước mỗi lần in không?
Không nhất thiết nếu máy ổn định và không bị di chuyển. Nhưng hãy nhìn lớp đầu mỗi lần in. Thấy lệch ở một góc thì cân lại. Máy vừa vận chuyển hay vừa thay linh kiện thì nên cân.
Chi tiết bám bàn quá chặt không gỡ ra được thì sao?
Đợi bàn nguội hẳn, nhiều loại nhựa tự tách khi co lại. Với tấm thép dẻo, uốn nhẹ tấm. Tránh dùng dao cạy mạnh làm hỏng mặt bàn. Lần sau dùng lớp phủ tách hoặc hạ nhiệt độ bàn một chút.
Vì sao chân chi tiết in bị phình loe ra?
Lớp đầu bị ép quá mạnh, hoặc bàn quá nóng làm các lớp dưới mềm và bị đè xuống. Nâng đầu phun lên một chút ở lớp đầu, giảm nhiệt độ bàn, hoặc dùng tuỳ chọn bù lớp đầu trong phần mềm.
Bàn kính, bàn thép phủ và bàn từ tính khác nhau thế nào?
Mỗi loại bề mặt có đặc tính bám và tách khác nhau với từng loại nhựa. Tấm thép dẻo đặt trên đế từ tiện gỡ chi tiết nhất. Bàn kính phẳng nhưng có thể cần keo. Đọc hướng dẫn của mặt bàn cho loại nhựa bạn in.
Nhiệt độ phòng có ảnh hưởng lớp đầu không?
Có. Phòng lạnh hoặc có gió điều hoà làm nhựa nguội nhanh và co, nhất là với ABS và chi tiết lớn. Giữ máy ở nơi nhiệt độ ổn định, tránh luồng gió, hoặc dùng hộp che.