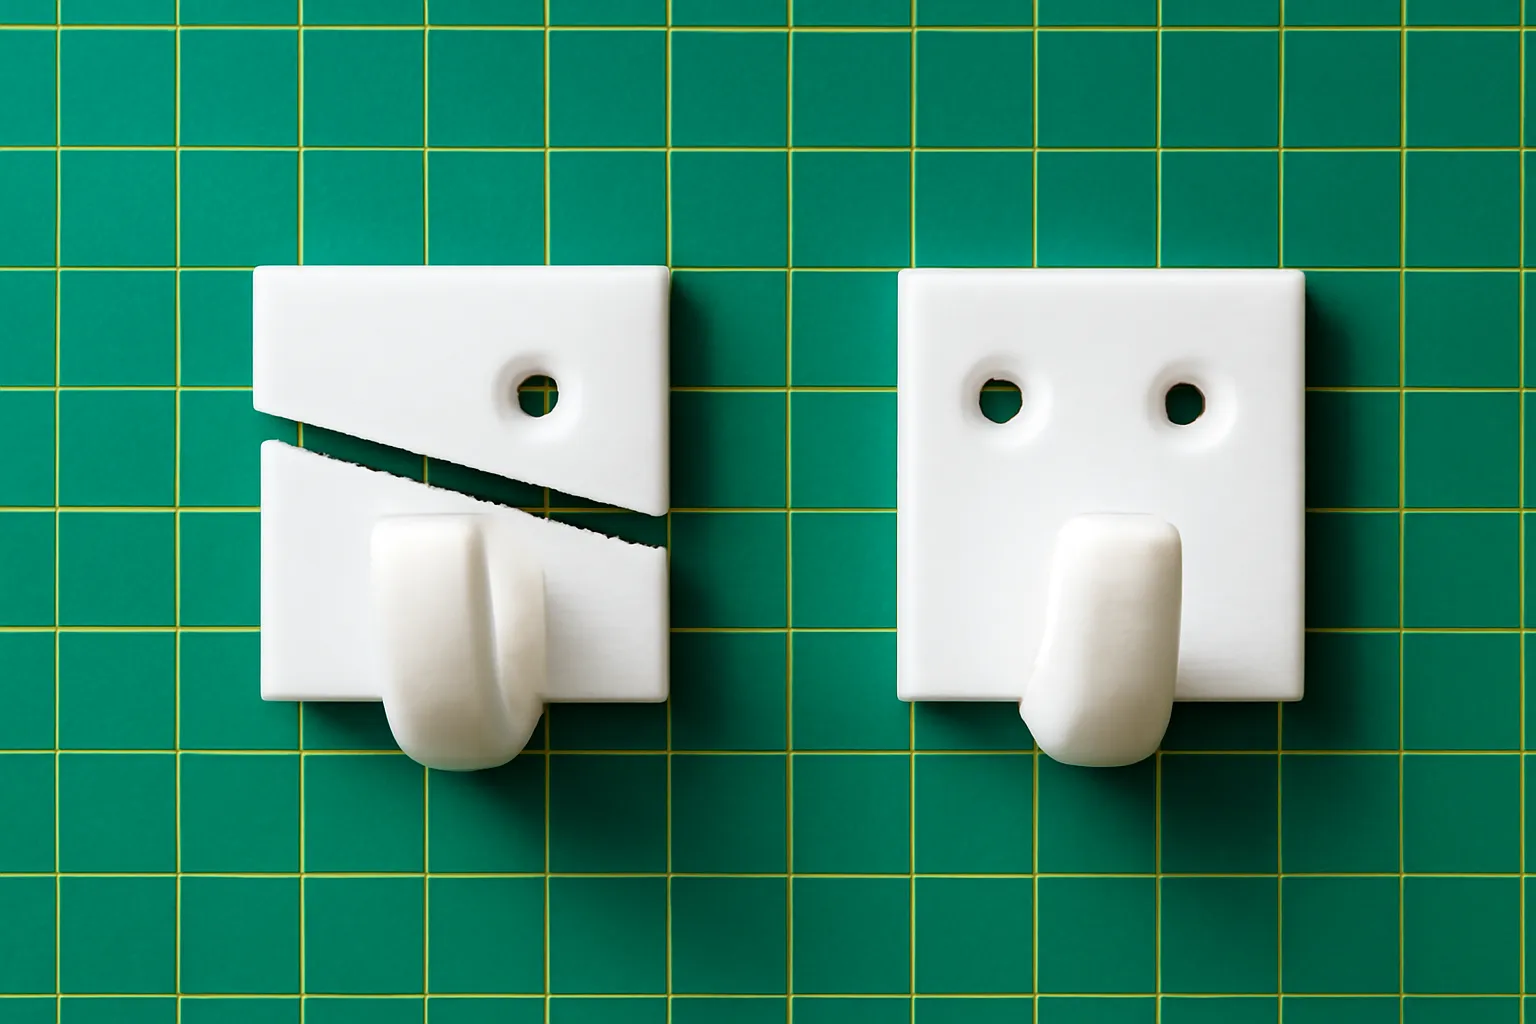
Cùng một mẫu in 3D mà lúc bền lúc gãy, thủ phạm thường là hướng đặt chi tiết trên bàn in. Chi tiết in yếu nhất theo chiều các lớp chồng lên nhau, nên nếu lực kéo tách các lớp, nó gãy dễ dàng; nếu lực chạy dọc theo lớp, nó bền hơn nhiều lần. Xoay chi tiết theo hướng lực chính là việc đầu tiên cần làm trước khi bấm in.
Chào bạn, đây là Nhà Chế Tạo. Mình từng in một cái móc treo tường, đặt đứng cho đẹp, treo cái túi lên và nghe rắc một tiếng. In lại, đặt nằm, cũng nhựa đó, cài đặt đó, treo ba năm vẫn còn. Tập này mình kể cách nhìn một chi tiết trước khi in để biết nên đặt nó nằm thế nào.
Hình dung lực đi qua chi tiết
Hãy nghĩ chi tiết in như một khối gỗ ép từ nhiều lớp giấy dán chồng. Kéo dọc theo tờ giấy, nó rất dai. Kéo cho các tờ giấy tách nhau ra, nó bong dễ dàng.
Trước khi in, hỏi: khi dùng, lực sẽ tác dụng vào đâu, theo hướng nào, và chỗ nào sẽ bị uốn hoặc kéo nhiều nhất. Với một cái móc treo, chỗ chịu lực nhất là chỗ cong nối phần treo với phần bắt vào tường, và lực ở đó có xu hướng bẻ cong móc.
Nếu in móc đứng, các lớp nằm ngang cắt ngang qua đúng chỗ cong đó. Lực uốn sẽ kéo tách các lớp ở mặt ngoài của chỗ cong. Rắc.
Nếu in móc nằm nghiêng sang một bên, các lớp chạy dọc theo hình chữ J của móc. Lực uốn lúc này kéo dọc sợi nhựa, và móc chịu được gấp nhiều lần.
Đánh đổi: bền hơn nhưng có thể xấu hơn hoặc tốn giá đỡ hơn
Hướng in bền nhất không phải lúc nào cũng là hướng in dễ nhất. Đặt nằm có thể tạo ra những phần nhô ra lơ lửng, phải cần giá đỡ in kèm, rồi gỡ ra sau. Chỗ gỡ giá đỡ thường xấu hơn.
Mặt tiếp xúc với bàn in thường phẳng và mịn, nhưng có thể hơi loe ra ở lớp đầu. Mặt trên cùng thường có vân của đường in. Các mặt đứng có vân lớp nằm ngang.
Nên bạn phải chọn điều gì quan trọng nhất cho chi tiết này: độ bền, bề mặt đẹp ở mặt nào, hay ít giá đỡ. Với chi tiết chịu lực, độ bền thắng. Với vỏ hộp trang trí, bề mặt thắng.
Đôi khi xoay chi tiết một góc nghiêng bốn mươi lăm độ là cách dung hoà: vừa đỡ phải in giá đỡ, vừa không để lực nào kéo thẳng góc với lớp.
Lỗ tròn và mặt phẳng: độ chính xác cũng theo hướng
Lỗ tròn khi in với trục lỗ đứng thẳng thì tròn đẹp, vì đầu phun vẽ vòng tròn trong mỗi lớp. Lỗ tròn với trục nằm ngang thì phần trên lỗ là một vòm lơ lửng, thường bị võng, lỗ ra hình giọt nước.
Nên nếu chi tiết có lỗ cần lắp trục hay vít chính xác, cố gắng đặt để lỗ đó đứng thẳng. Nếu không được, thiết kế lỗ có đỉnh nhọn như hình giọt nước ngược cho máy in dễ hơn, rồi khoan lại cho tròn.
Mặt phẳng cần lắp ghép chính xác nên đặt áp xuống bàn in, vì đó là mặt phẳng nhất. Nhưng nhớ rằng lớp đầu thường loe ra một chút do bị ép xuống bàn. Nhiều phần mềm có tuỳ chọn bù phần loe này.
Ren in trực tiếp làm được với ren to, và hướng in ảnh hưởng mạnh tới chất lượng ren. Ren nhỏ thì tốt hơn là in lỗ trơn rồi taro, hoặc gắn ống ren bằng đồng bằng mỏ hàn nóng.
Chia nhỏ chi tiết để mỗi phần có hướng in tốt nhất
Có những chi tiết mà không hướng đặt nào tốt cho mọi chỗ. Một cái giá hình chữ L chịu lực ở cả hai nhánh, đặt kiểu nào cũng có một nhánh yếu.
Lúc đó, chia chi tiết thành hai hay ba phần, in mỗi phần theo hướng bền nhất của nó, rồi ghép lại bằng vít, chốt, hoặc mộng ghép và keo.
Chia nhỏ còn có lợi khác: in lỗi một phần thì chỉ in lại phần đó, và những phần nhỏ ít bị cong mép hơn một chi tiết lớn.
Khi thiết kế mối ghép giữa các phần in, chừa khe hở hợp lý và thêm chốt định vị để chúng ghép đúng vị trí mỗi lần.
Một thói quen trước khi bấm in
Mở chi tiết trong phần mềm cắt lớp, xoay nó ba hướng chính, và với mỗi hướng tự hỏi ba câu: lực sẽ kéo tách lớp ở đâu, cần bao nhiêu giá đỡ, mặt nào sẽ đẹp mặt nào sẽ xấu.
Xem trước đường in từng lớp. Phần mềm cho bạn lướt qua từng lớp một. Tìm những chỗ lớp mỏng manh, những đoạn đảo nhỏ nằm lơ lửng, những chỗ viền quá mỏng quanh lỗ.
Với chi tiết quan trọng, in một bản thử nhỏ hoặc in riêng phần chịu lực nhất. Bẻ nó ra bằng tay. Nó gãy ở đâu, theo mặt nào, cho bạn biết hướng in có đúng không.
Một cái móc treo gãy dạy mình nhiều hơn mọi bảng thông số. Hy vọng bạn học được bài đó mà không cần làm rơi cái túi nào.
Câu hỏi thường gặp
Có cách nào làm chi tiết in 3D bền đều theo mọi hướng không?
Rất khó với cách in đắp lớp thông thường. Tăng nhiệt độ in, giảm quạt làm mát và tăng số viền giúp lớp dính tốt hơn, nhưng vẫn không bằng hướng dọc. Một số người ủ nhiệt chi tiết sau khi in, nhưng cách này có thể làm chi tiết co méo.
Giá đỡ in 3D gỡ ra khó thì làm sao?
Tăng khoảng cách giữa giá đỡ và chi tiết một chút trong phần mềm, dùng kiểu giá đỡ dạng cây để ít tiếp xúc hơn. Tốt nhất là xoay chi tiết hoặc thiết kế lại để cần ít giá đỡ nhất.
Góc nhô ra bao nhiêu độ thì cần giá đỡ?
Nhiều máy in được phần nhô ra nghiêng tới khoảng bốn mươi lăm độ so với phương đứng mà không cần giá đỡ. Nghiêng hơn thì mép dưới sẽ bị xệ. Con số thực tế tuỳ máy, nhựa và làm mát, nên in thử một mẫu kiểm tra góc.
Vì sao lỗ in 3D luôn nhỏ hơn thiết kế?
Nhựa đùn ra có bề rộng và bị ép vào trong khi vẽ đường tròn nhỏ, nên lỗ thường hụt. Chừa lỗ rộng hơn một chút trong bản vẽ, hoặc khoan lại bằng mũi đúng cỡ sau khi in.
Có nên in chi tiết đặc hoàn toàn cho bền không?
Không cần thiết trong phần lớn trường hợp. Tăng số viền và bề dày mặt trên mặt dưới hiệu quả hơn tăng độn. In đặc tốn nhiều nhựa, lâu, và dễ co ngót gây cong.